
3D-печать пресс-форм для обуви: как выбрать SLM-принтер
Для производителей обувных пресс-форм, которые рассматривают печать металлической оснастки. Объясняем возможности SLM, необходимую доводку и критерии выбора принтера под размеры форм и план выпуска.
Новый рисунок подошвы начинается с модели, но до первой отформованной детали нужно изготовить оснастку. Именно здесь имеет смысл рассмотреть металлическую 3D-печать: форму можно вырастить по цифровой геометрии, заложив в неё рельеф поверхности. Дальше возникает практический вопрос - какое оборудование потребуется, чтобы этот маршрут работал на вашем производстве?
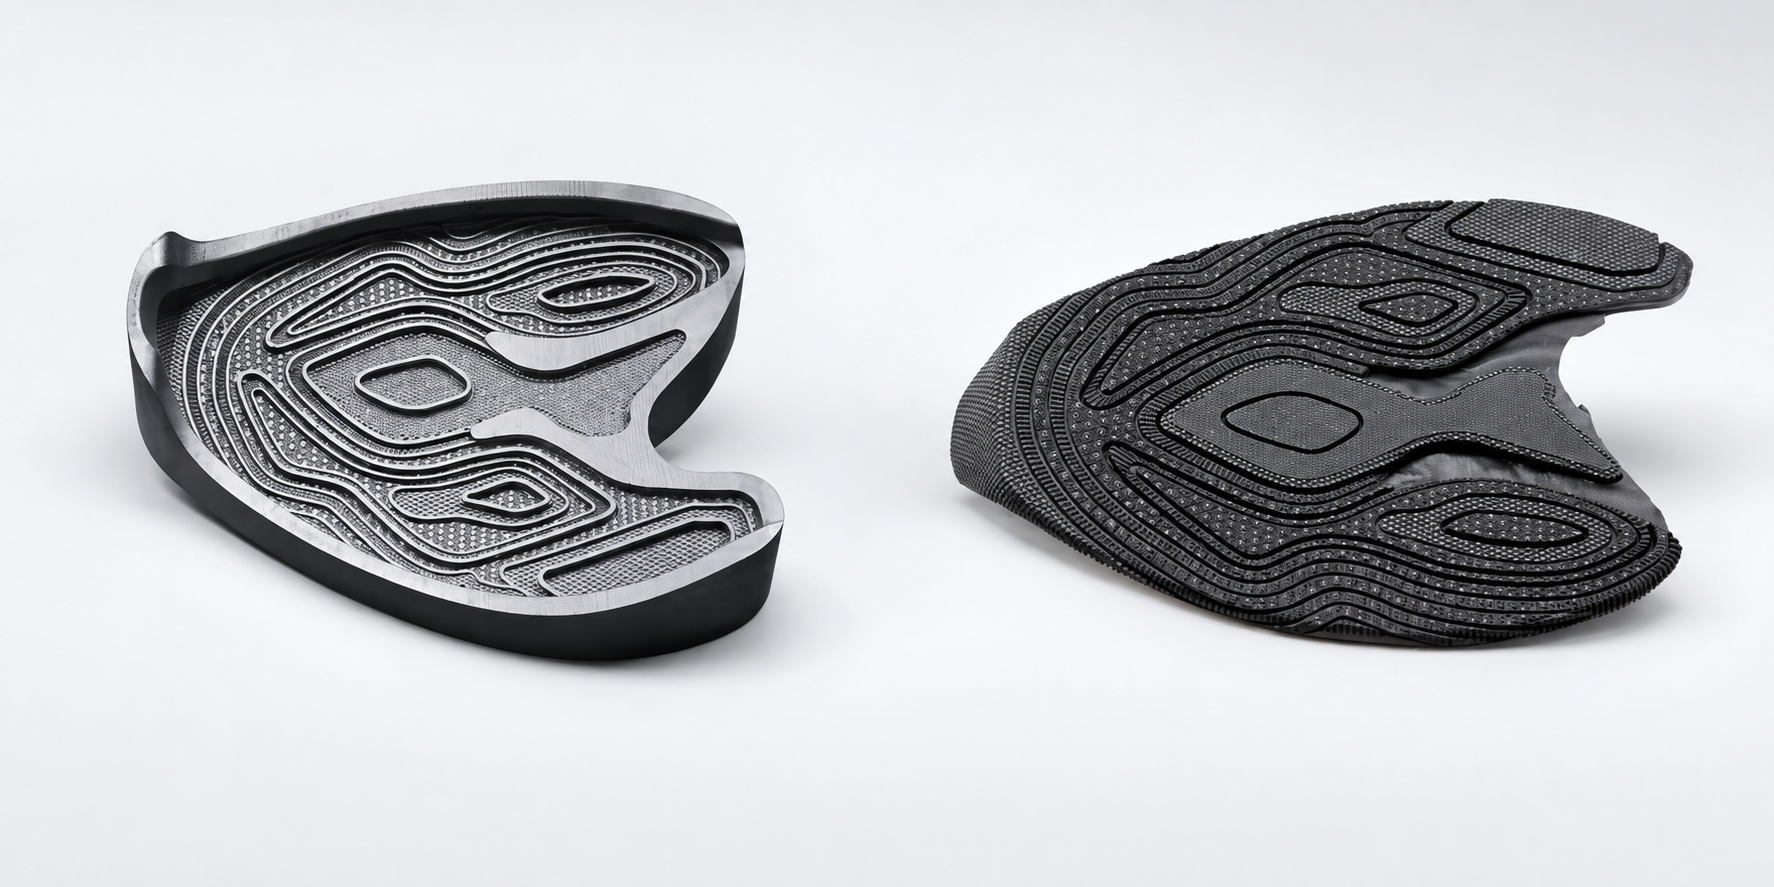
01Где SLM меняет изготовление обувной формы
При изготовлении формы через промежуточную деревянную модель технологическая цепочка включает подготовку этой модели, литьё и последующую обработку металла. При SLM лазер послойно сплавляет металлический порошок. Форму получают непосредственно из цифровой модели, поэтому промежуточную модель и литьё из этого маршрута можно исключить.
Для обувной оснастки интерес представляет возможность сформировать предусмотренный моделью рисунок уже при печати. Геометрический орнамент, мелкий рельеф, сочетание разных фактур - всё это сначала прорабатывают в CAD, а затем оценивают, что удастся воспроизвести на металле и какая доводка понадобится.
Речь идёт о производстве металлических пресс-форм для последующего формования изделия. Более широкий обзор этого направления - в разделе SLM для литейных форм и штампов.
Геометрия внутри формы. Послойное построение позволяет прорабатывать не только внешний рельеф, но и внутренние каналы. Производитель EOS описывает интеграцию каналов терморегулирования в печатную оснастку. Это общий пример применения металлической 3D-печати; наличие таких каналов в показанных обувных формах и эффект для конкретного производства здесь не подтверждаются.
02Видео: как печатается обувная форма
Показываем работу восьмилазерной системы FastForm при печати обувной формы. В коротком видео видны рабочая камера, нанесение слоя порошка и работа лазеров.
Это этап построения металлической оснастки. Подготовку модели, доводку поверхности и контроль готовой формы нужно учитывать отдельно - именно поэтому при подборе оборудования мы рассматриваем весь производственный маршрут.
FastForm3D · 59 секунд. Открыть видео на YouTube.
03Рисунок поверхности: что проверить до печати всей формы
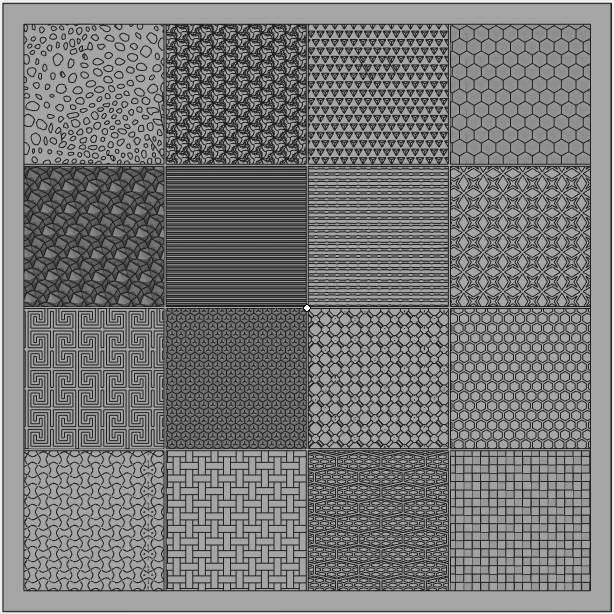
Здесь показываем варианты рисунка в цифровой модели и образец рельефа на металле. При проработке обувной формы мы рекомендуем оценивать и геометрию фактуры, и её вид после доводки поверхности.
Для пробы выберите участок с самым мелким рисунком, переходами между фактурами и требовательной к внешнему виду поверхностью.
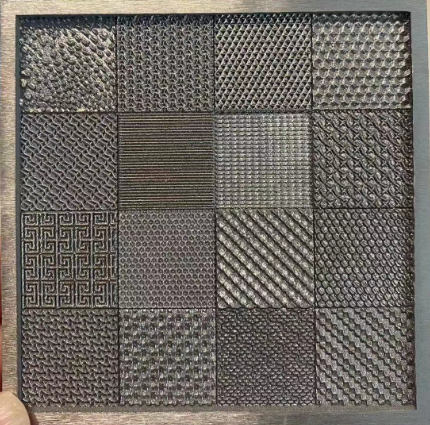
Оценивать образец стоит после той обработки, которая предусмотрена для рабочей формы: шлифование и полирование могут изменить мелкий рельеф.
Фотография помогает обсудить рисунок; размеры и качество готовой оснастки проверяют по чертежу и согласованным критериям.
04Что остаётся сделать после SLM-печати
При подборе оборудования мы рассматриваем весь маршрут до готовой формы. После печати необходимо предусмотреть удаление порошка, термообработку для снятия напряжений, удаление поддержек, шлифование, полирование и проверку смыкания. Состав операций уточняем под материал и требования к оснастке.
Поэтому ещё при подготовке модели стоит определить базы, поверхности смыкания и участки под последующую механическую обработку. Отдельно - где можно разместить поддержки и как их снять, не повредив рабочий рельеф. Эти решения влияют на ориентацию детали в камере и на итоговую трудоёмкость.
При подборе участка сразу учитывайте оборудование для работы с порошком и постобработки. Состав комплекта зависит от сплава, принятого технологического маршрута и станков, которые уже есть на предприятии.
05Как выбрать материал пресс-формы
Для печати обувной оснастки можно рассматривать сталь 316L, инструментальные стали и алюминиевые сплавы. Мы подбираем материал под условия работы формы: единого сплава для всех подошв и режимов формования нет.
Начните с условий работы: какой материал будет формоваться, при какой температуре и давлении, какой ресурс требуется и как должна выглядеть поверхность изделия. Затем согласуйте сплав, режимы печати и последующую обработку. В каталоге FastForm представлены металлические порошки для SLM-печати; применимость конкретного материала к вашей оснастке нужно подтвердить при технологической проработке.
06M300 или M420Q: с чего начать подбор принтера
Выбор принтера мы начинаем с размеров подготовленной к печати детали. Сравнивать с рабочей областью нужно модель в выбранной ориентации, с поддержками и необходимыми технологическими зазорами. Одного габарита готовой формы для выбора оборудования недостаточно.
| M300 | M420Q |
|---|---|
| 300 × 300 × 400 мм | 420 × 380 × 300 мм |
| Высота 400 мм | Высота 300 мм |
FastForm M300 имеет область построения 300 × 300 × 400 мм. Его можно включить в подбор, если подготовленная форма или её отдельные элементы размещаются в этом объёме.
FastForm M420Q имеет область построения 420 × 380 × 300 мм. По сравнению с M300 у него больше площадь построения, но меньше доступная высота. Проверьте размещение оснастки по всем трём координатам, особенно при наклонной или вертикальной ориентации.
M300 и M420Q - две отправные точки для подбора. Чтобы рекомендовать конкретную модель, нам нужно проверить размещение оснастки, материал, конфигурацию оборудования, время построения и загрузку участка. Большая камера сама по себе не отвечает на вопрос о себестоимости формы.
07Когда покупка собственного SLM-принтера имеет смысл
Для расчёта нужны реальные детали и план производства. Соберите перечень форм и сменных элементов, которые вы планируете выпускать: габариты, материалы, количество, частоту изменения рисунка и требуемые сроки.
Затем сравните стоимость готовой оснастки по двум маршрутам. В расчёт SLM включите подготовку, построение, порошок, расходные материалы, постобработку, контроль и работу персонала. Отдельно учтите оборудование участка и ожидаемую загрузку принтера.
Переход к прямой SLM-печати позволяет исключить промежуточную модель и литьё из описанного маршрута. Чтобы оценить экономию и срок окупаемости оборудования для вашего производства, нам нужны данные по конкретным формам, объёму выпуска и существующим затратам.
08Чек-лист перед подбором оборудования
Для первого обсуждения подготовьте сведения об одной характерной форме. Важно описать и саму оснастку, и изделие, которое она должна выпускать: одинаковые внешние размеры ещё не означают одинаковые требования к материалу, поверхности и производительности участка.
| Что подготовить | Что указать | Зачем это нужно |
|---|---|---|
| Модель и чертёж | Габариты, разъём, сменные элементы, базы и допуски | Проверить размещение и доступ к обрабатываемым поверхностям |
| Условия формования | Материал изделия, температура, давление и требуемый ресурс | Согласовать сплав и требования к готовой форме |
| Рабочая поверхность | Рисунок, мелкие элементы рельефа и критерии приёмки | Выбрать представительный образец для проверки |
| План производства | Количество форм, повторяемость заказов и сроки | Оценить загрузку принтера и маршрут изготовления |
| Оснащение участка | Имеющиеся станки для доводки и средства контроля | Определить, чем потребуется дополнить производство |
Как сравнивать варианты. Запросите расчёт для одной и той же модели, материала и требований к поверхности. Если в одном предложении учтено только построение, а в другом также доводка и контроль, итоговые суммы описывают разные результаты. Сравнивайте предложения с одинаковым перечнем операций.
Что считать результатом пробы. Заранее определите, какой участок формы нужно изготовить, как его будут обрабатывать и кто оценит поверхность. Полезно сохранить исходную модель, согласованные критерии и результаты контроля. Так обсуждение переходит от общего впечатления по фотографии к проверяемым требованиям к будущей оснастке.
09Частые вопросы
Можно ли напечатать готовую подошву на SLM-принтере?
В этой статье рассматривается печать металлической пресс-формы, а не полимерной подошвы. Само изделие затем получают формованием с использованием подготовленной оснастки.
Нужна ли деревянная модель перед SLM-печатью формы?
Для описанного прямого маршрута промежуточная деревянная модель не нужна: принтер строит металлическую деталь по цифровой геометрии. При этом CAD-модель необходимо подготовить к печати, определить ориентацию, поддержки и поверхности под последующую обработку.
Можно ли использовать форму сразу после печати?
Готовность формы определяют требования к оснастке и согласованный технологический маршрут. В нём заранее предусматривают удаление порошка и поддержек, необходимые операции термообработки, доводку рабочих поверхностей и контроль смыкания.
Как проверить, сохранится ли мелкая фактура?
Для проверки выберите участок с самым мелким элементом рисунка и переходами между фактурами. Оцените его после предусмотренной для формы доводки: фотография напечатанного образца до обработки не заменяет проверку конечной поверхности.
Какой принтер выбрать: M300 или M420Q?
Начните с размещения модели в рабочей области, учитывая ориентацию, поддержки и зазоры. Затем сопоставьте материал, конфигурацию оборудования и план выпуска: одного сравнения размеров камер недостаточно для выбора производственного комплекта.
Можно ли заранее назвать срок окупаемости?
Без перечня форм, объёма выпуска и текущих затрат обоснованный срок назвать нельзя. Для расчёта сравнивают полный маршрут до принятой в работу оснастки, включая подготовку, печать, расходные материалы, постобработку, контроль и загрузку оборудования.
Если вам нужна пресс-форма под ваше изделие, оставьте заявку по форме ниже.