
Оборудование для 3D-печати металлом: безопасность прежде всего!
Статья о том, почему металлический порошок опасен и что сделать, чтобы в лаборатории или цехе ничего не загорелось. Разбираем реальные аварии, даём чек-лист и показываем, как это решено в принтерах FastForm.
Безопасность при 3D-печати металлом зависит от обращения с металлическими порошками, контроля защитной атмосферы и соблюдения регламента обслуживания SLM-принтера. Отдельное внимание - алюминиевым сплавам и рискам при обслуживании после завершения печати.
01Часть 1. Безопасность SLM-печати: риски и реальные аварии
Откуда берётся опасность. Опасные свойства металлического порошка зависят от состава, размера частиц и условий обращения. Их проверяют по паспорту безопасности (SDS) конкретного материала. Особого внимания требуют пыль, возможные источники воспламенения и остатки в фильтре. В расследовании аварии при обслуживании SLM 3D-принтера подтверждена опасность контакта алюминиево-магниевого порошка с водой: выделявшийся водород участвовал во взрыве. Этот случай подробно разобран ниже.
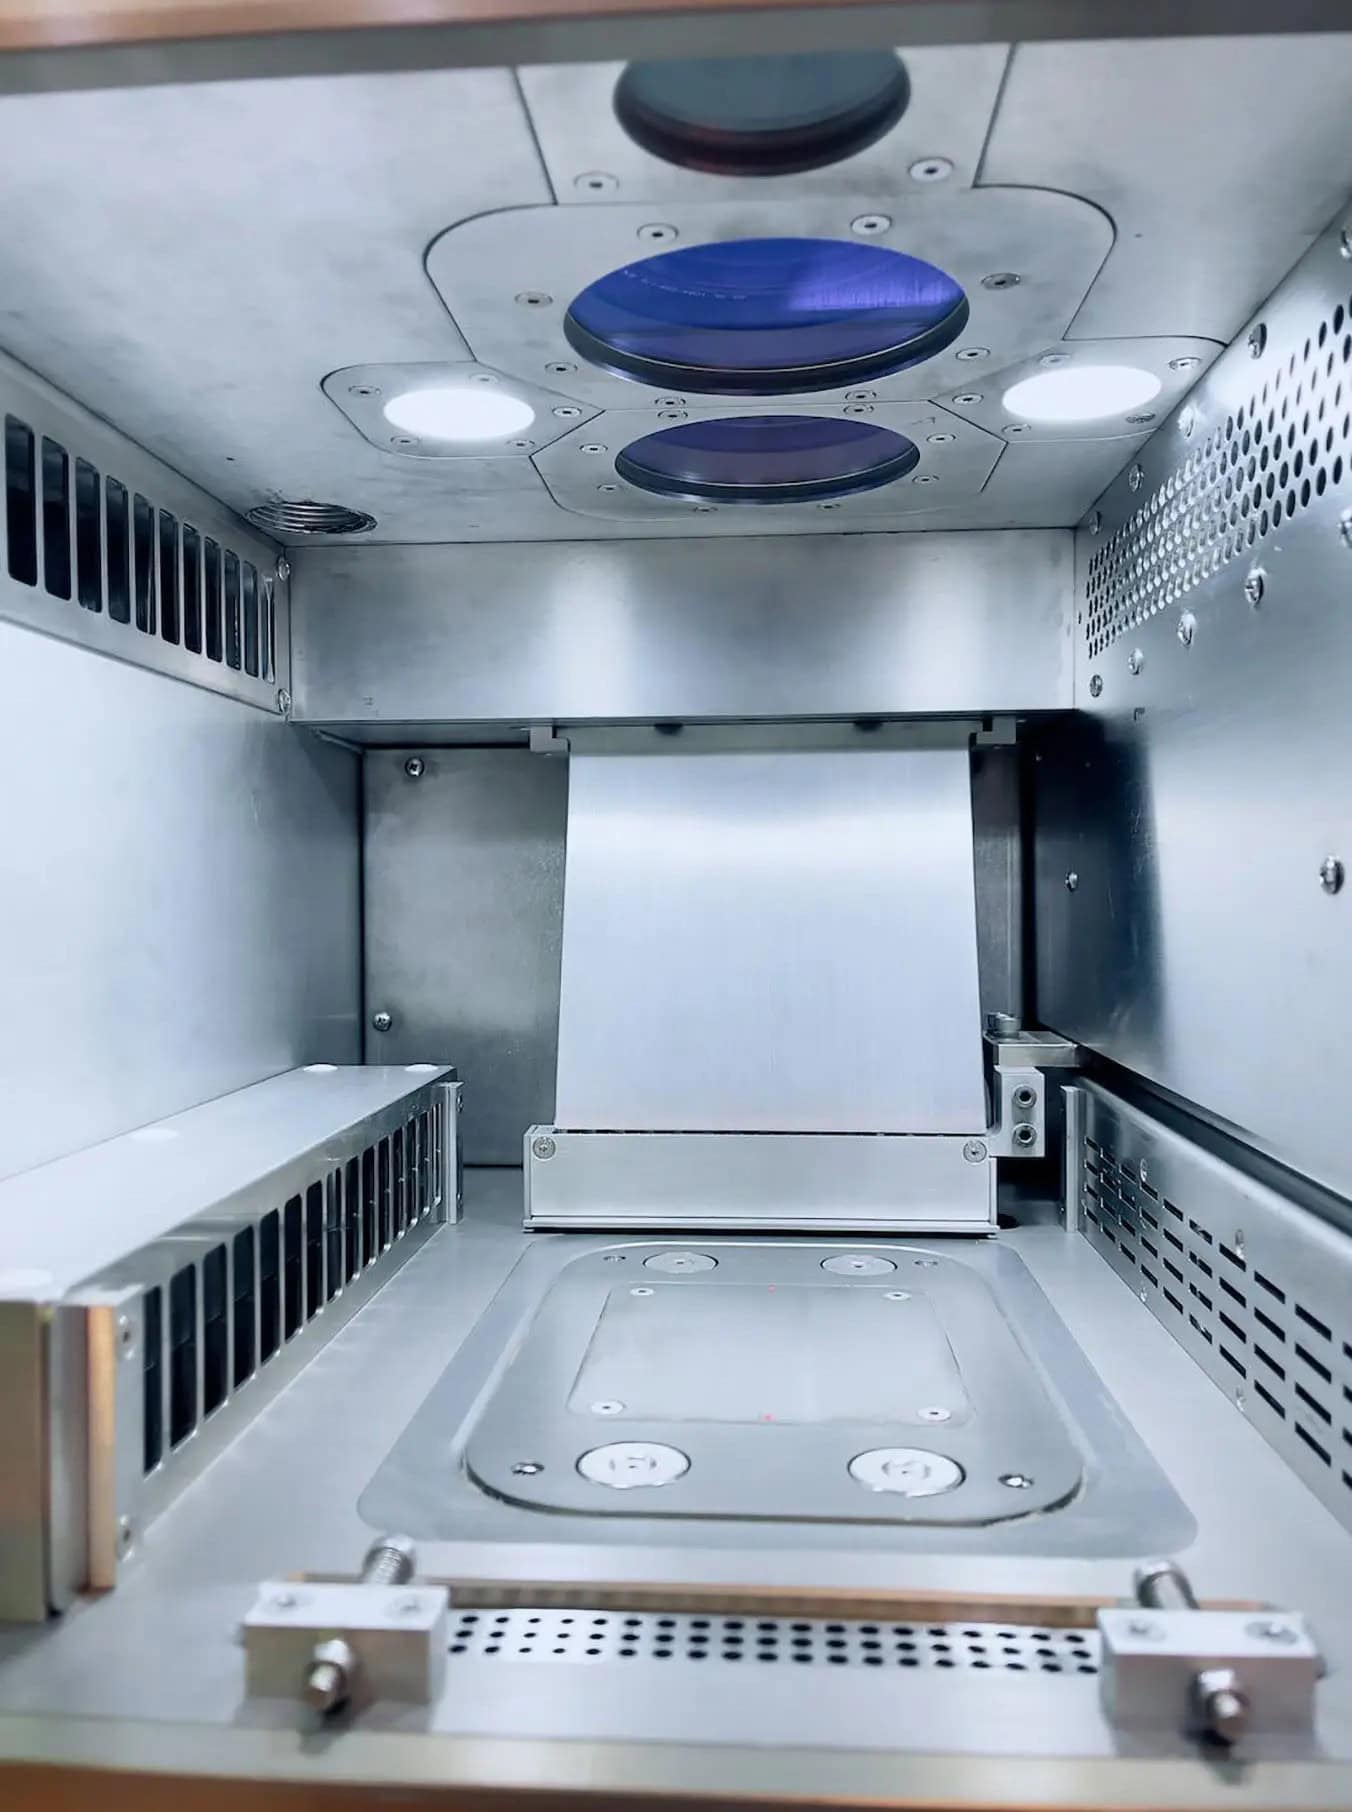 12345
1. Платформа построения
2. Окна в верхней части камеры
3. Боковые решётки
4. Внутренние поверхности камеры
5. Датчик кислорода
Фильтр на этом снимке не виден: он расположен вне камеры.
Что проверять по документации. Руководство принтера и SDS порошка определяют защитный газ, контроль атмосферы, обращение с материалом и средства защиты. Для уборки требуется подтверждённая совместимость оборудования с конкретным порошком; для обслуживания фильтра - отдельная процедура. Огнетушащие средства выбирают для конкретного металла. В случае Powderpart OSHA отдельно зафиксировала отсутствие огнетушителя класса D; в случае аварии на площадке в Шанхае инструкция прямо запрещала добавление воды в блок с алюминиевым порошком.
Случай первый: производство 3D-печати, США, 2013. 5 ноября 2013 года на предприятии Powderpart в Уоберне, штат Массачусетс, произошёл взрыв с пожаром. Работник получил ожоги третьей степени. Компания печатала из титановых и алюминиевых сплавов. Проверка Управления по охране труда США (OSHA) нашла одно умышленное и девять серьёзных нарушений, штраф 64 400 долларов. Главное нарушение: на предприятии не было ни одного огнетушителя класса D, хотя компания знала, что титан и алюминий обычным огнетушителем не потушить. Кроме того, не были убраны источники воспламенения, пожарную часть не уведомили об опасных материалах, а рабочее место сотрудника и горючий порошок располагались рядом с зоной, где был возможен взрыв. Источник: пресс-релиз OSHA от 20.05.2014.
Случай второй: авария при обслуживании SLM 3D-принтера в Шанхае, 14 сентября 2023 года.
Что произошло
На одной из производственных площадок произошёл взрыв фильтрующего блока, подключённого к SLM 3D-принтеру. Итоговый отчёт комиссии правительства Шанхая, опубликованный в апреле 2024 года, фиксирует три смерти и одну тяжёлую травму. Это авария при обслуживании после печати: построение детали завершилось 13 сентября в 20:00.
Установка работала с трёхступенчатой системой пылеулавливания под защитой аргона. В конце мая 2023 года вместо нержавеющей стали начали использовать порошок ZYHL-2: по отчёту, он содержал 87% алюминия, 9% магния и 1,5% кремния. Эти значения относятся к материалу в расследуемом случае, а не ко всем алюминиевым порошкам.
Хронология: от первой вспышки до взрыва
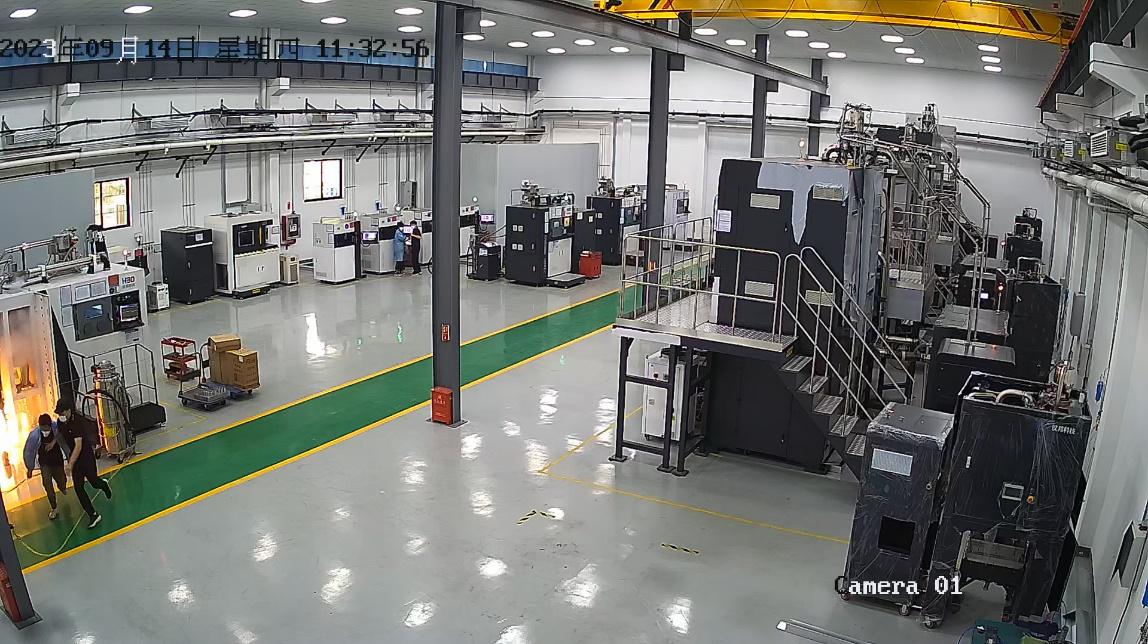
14 сентября в 11:27 работники принесли сменный фильтр. В 11:28 начали увлажнять установленный фильтр водой; в 11:32 произошла первая вспышка. Открытое пламя погасили. На кадре видеонаблюдения ниже видны вспышка и её расположение в цехе.
В 13:30 фильтрующий блок вывезли из цеха в наружный проход. Около 14:00 его открыли и вновь стали добавлять воду. В 14:02:22 произошёл взрыв. На следующей паре кадров показаны взрыв у выхода и место происшествия после него.
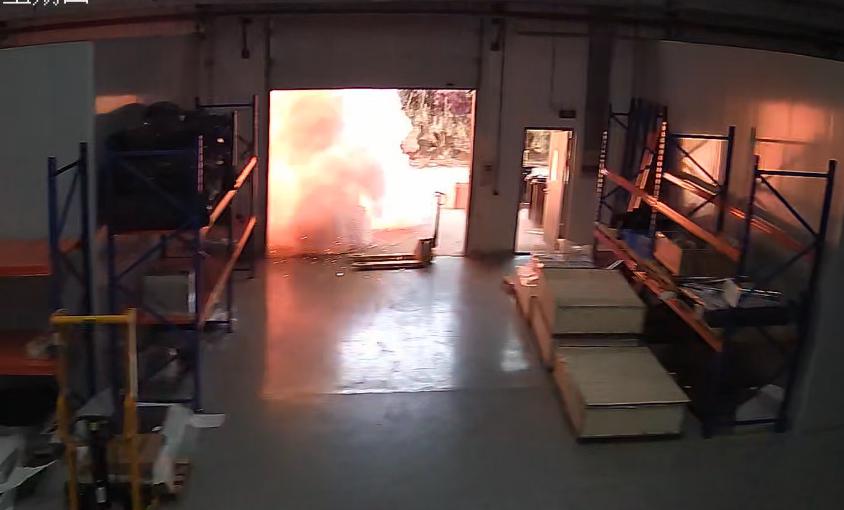
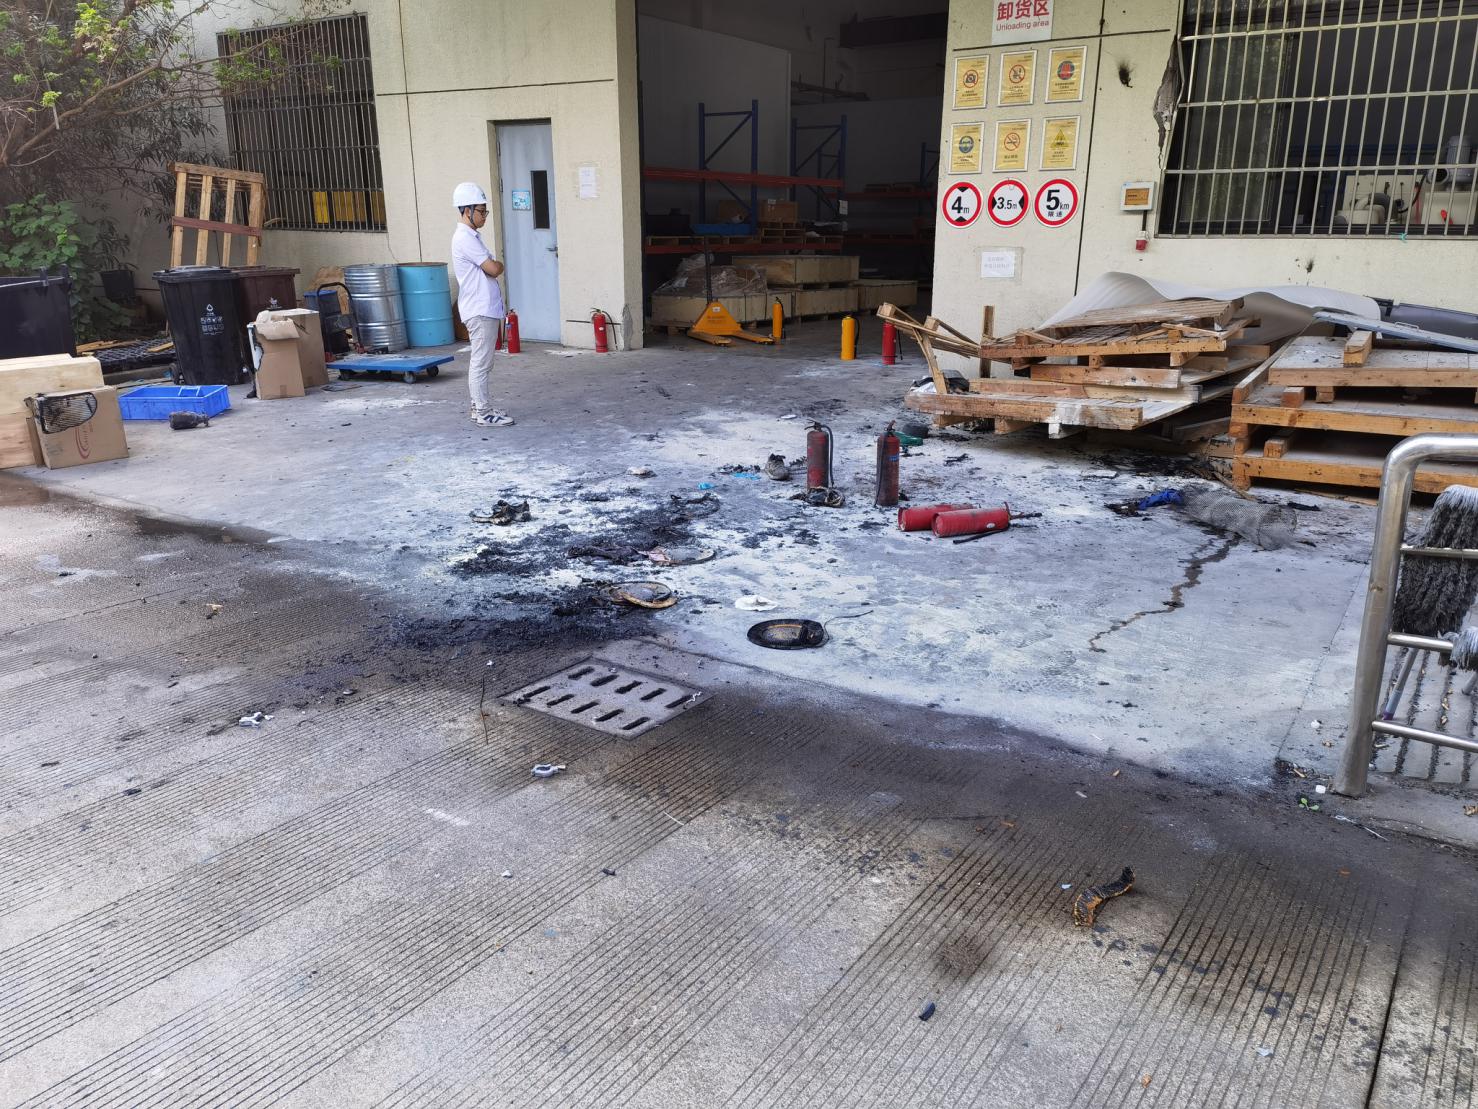
Корпус пылесборника отбросило примерно на пять метров к северу от места взрыва. Внутри сохранились разрушенные основания фильтров и другие повреждённые элементы. Отчёт не отмечает заметного разрушения окружающих зданий; тяжёлые последствия были связаны прежде всего с поражением находившихся рядом людей.
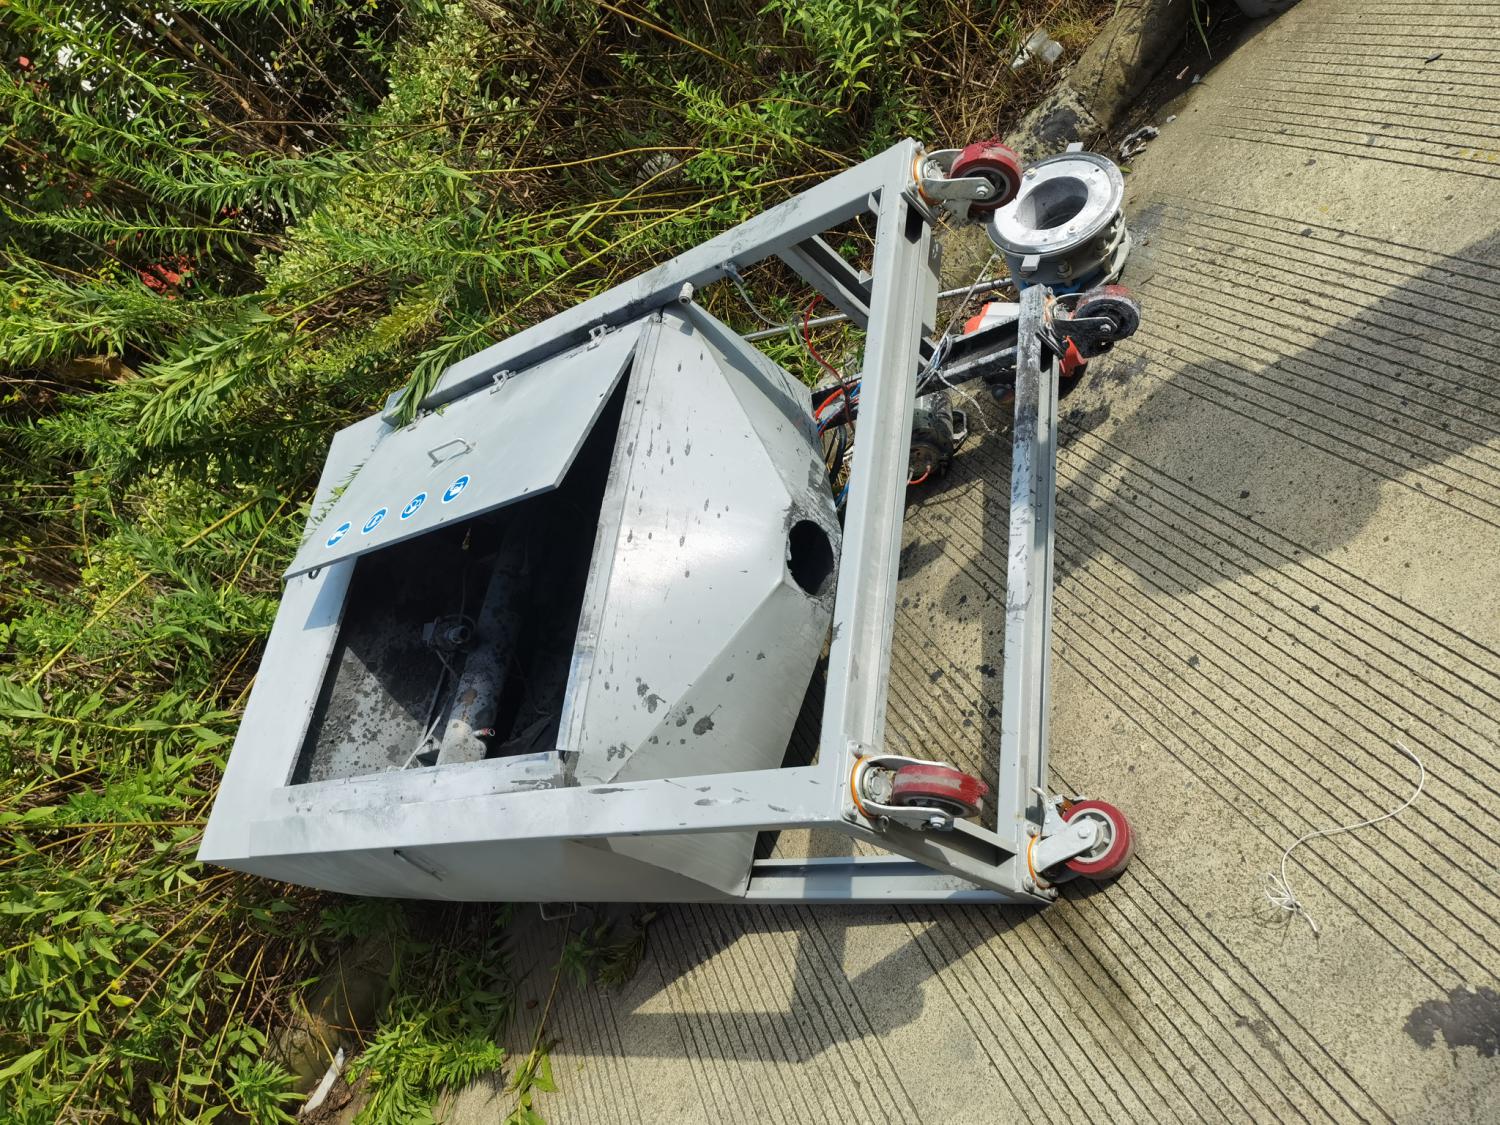
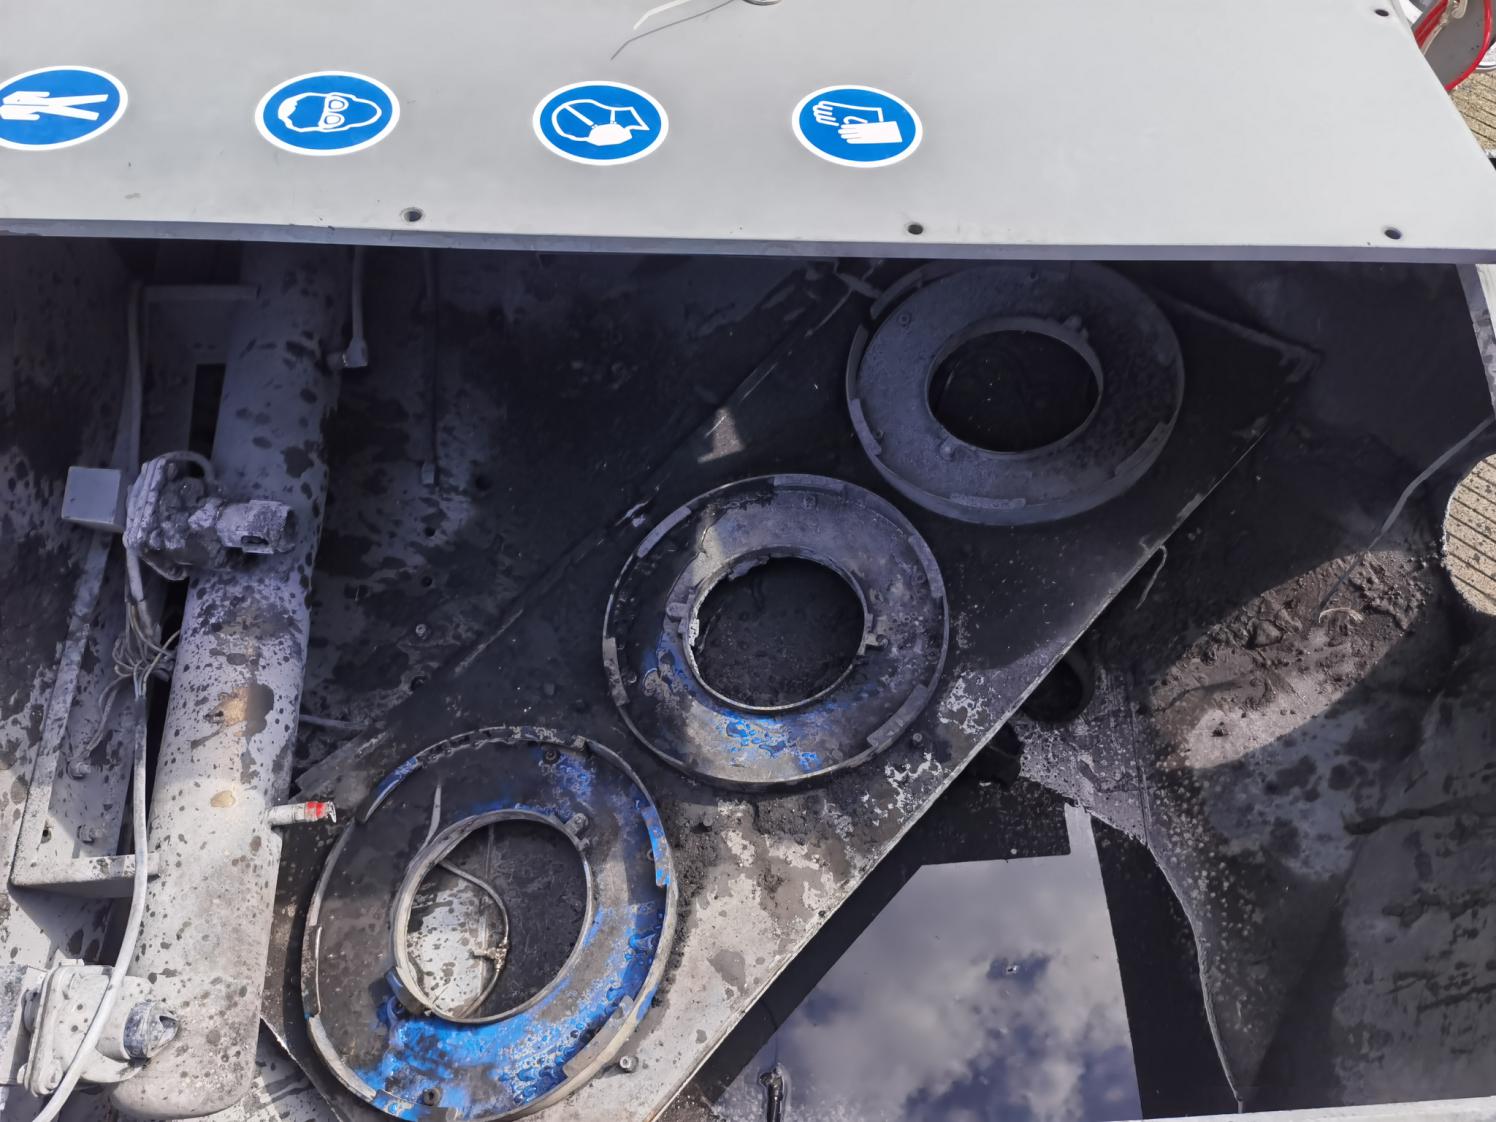
Какие причины установила комиссия
Нарушение инструкции при обслуживании. Комиссия назвала непосредственной причиной взрыва добавление воды в фильтр с алюминиево-магниевой пылью вопреки правилам выполнения работ. Инструкция прямо запрещала добавлять воду при наличии алюминиевого порошка. В разделе причин отчёт указывает на действия при обслуживании и несоблюдение требований защиты; отдельного вывода о конструктивном дефекте принтера там нет. При этом расследование выявило и недостатки организации безопасности на предприятии: отсутствие необходимого обучения, неполную оценку рисков и продолжение работ без разбора первой вспышки. Официальный отчёт, PDF, стр. 9-11.
Исследование остатков порошка показало выделение водорода при контакте с водой. После первой вспышки увлажнённый материал продолжал выделять тепло или тлеть. Повторное добавление воды усилило реакцию; воспламенение и выброс остатков порошка привели к взрыву смеси водорода, воздуха и алюминиево-магниевой пыли.
Инструкция замены фильтра запрещала напрямую добавлять воду при наличии алюминиевого порошка. Не выполнили и установленную для этого участка выдержку не менее суток перед заменой. Это требование конкретного оборудования и процесса: переносить его на другие принтеры как универсальный безопасный срок нельзя.
Комиссия также выявила пробелы в оценке рисков: замена фильтров не была включена в анализ, после смены материала его опасные свойства изучили недостаточно. Персонал не получил необходимого обучения, требования к защитной одежде не соблюдались, причины первой вспышки не разобрали до продолжения работ.
Какие рекомендации даёт расследование
Оценивать весь производственный цикл, включая подготовку, завершение работ и техническое обслуживание. При смене материала или технологии заново проверять их опасные свойства и пересматривать процедуры. Для новых процессов привлекать технических специалистов к оценке безопасности.
Обучать работников конкретным операциям и фиксировать обучение. Отдельно готовить ответственных за обслуживание и наблюдение за работами: при обнаружении отклонений они должны останавливать работы, применять предусмотренные аварийные меры и сообщать руководству.
Для участка 3D-печати этот случай подчёркивает значение отдельной инструкции обслуживания фильтров. Способ обращения с остатками порошка, охлаждение и средства защиты должны соответствовать документации конкретного материала и установки. Гашение видимого пламени само по себе не подтверждает безопасность дальнейшего обслуживания.
Эти случаи показывают, что безопасность участка 3D-печати включает обращение с порошком, очистку и обслуживание оборудования.
02Часть 2. Техника безопасности при 3D-печати металлом
Помещение
Отдельная зона. Комната или выделенная зона с ограниченным доступом, где нет посторонних рабочих мест. В случае Powderpart рабочее место сотрудника стояло рядом с зоной возможного взрыва, и именно он пострадал.
Вентиляция. Приточно-вытяжная, с вытяжкой у зоны распаковки и просеивания порошка. Инертный газ при продувке камеры вытесняет воздух, поэтому в маленьком непроветриваемом помещении нужен датчик кислорода в воздухе комнаты, а не только в камере.
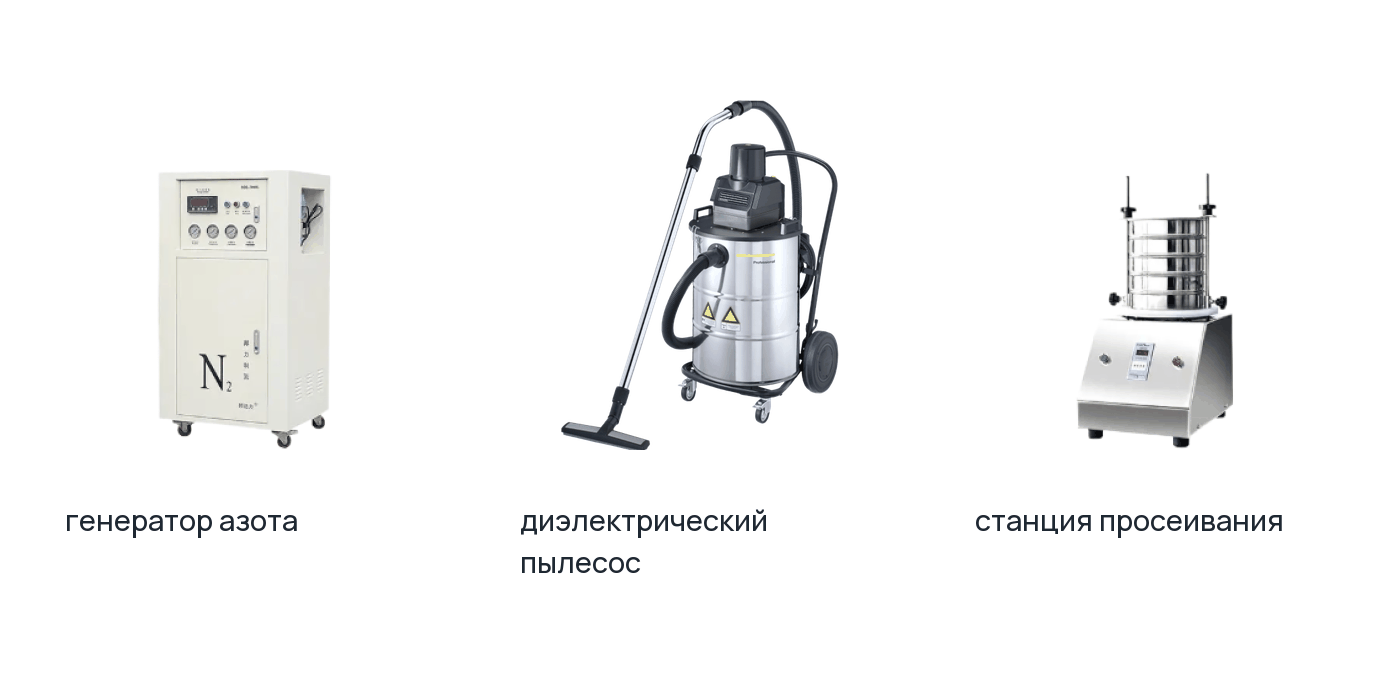
Заземление. Принтер, генератор газа, станция просеивания, пылесос, металлические столы и тара для порошка соединены с контуром заземления. Порошок при пересыпании электризуется, и незаземлённая тара или пластиковая воронка дают разряд.
Полы и поверхности. Поверхности должны позволять удалять порошок без накопления в щелях и труднодоступных местах. Требования к покрытию и порядок уборки определяют по оценке риска участка и документации материалов. Уборку выполняют по установленному графику.
Средства тушения. Для конкретного металлического порошка предусматривают совместимые огнетушащие средства, указанные в SDS и аварийной инструкции. Средство класса D выбирают с учётом допустимых для него металлов; песок, соли и другие вещества нельзя считать универсальной заменой. Пожарную службу информируют об опасных материалах на участке.
Запрет открытого огня и искрящего инструмента в зоне работы с порошком. Болгарка, сварка и курение - в другом помещении.
Газ и камера
Инертная атмосфера. Допустимое содержание кислорода, газ и параметры продувки задаются документацией конкретного принтера, порошка и процесса. Остаточный кислород контролируют перед стартом и во время печати. Значение 100 ppm нельзя считать универсальным пределом для всех SLM-установок. Генератор азота применяют только там, где азот разрешён технологией; необходимость аргона уточняют для выбранного материала.
Давление и расход газа. Контролируют параметры и предупреждения системы по руководству установки. При отклонениях действуют по предусмотренной процедуре остановки и диагностики; причину не определяют только по одному показанию.
Открытие камеры только после завершения цикла охлаждения. Горячая деталь и порошок на платформе при контакте с воздухом дают тот же эффект, что кислород в камере во время печати.
Металлические порошки для SLM-печати: хранение и уборка
Порошки для 3D-печати можно приобрести на нашем сайте VMPowder. Для упомянутых групп материалов в каталоге представлены, например, титановый порошок TA1, алюминиевый AlSi10Mg, кобальт-хромовый CoCrMo, порошок нержавеющей стали 316L, никелевый сплав Inconel 718 и медный сплав CuCr. Марку, фракцию и режимы печати подбирают под конкретную установку и задачу.
3D-печать алюминием: почему важна марка порошка
Алюминиевые порошки для SLM-печати нельзя считать взаимозаменяемыми только по названию основного металла. В случае аварии на площадке в Шанхае применялся ZYHL-2 с 9% магния; переносить его состав и результаты испытаний на AlSi10Mg или другой сплав нельзя. Перед сменой материала проверяют SDS, разрешённые параметры процесса и порядок обслуживания фильтров. Именно недостаточную оценку опасных свойств нового материала комиссия отметила в расследовании.
Хранение. Заводская тара, плотно закрытая, в сухом месте, отдельно от кислот, окислителей и воды. Каждая ёмкость подписана: марка, партия, дата вскрытия. Титан и алюминий хранят отдельно от остальных порошков.
Пересыпание и загрузка. Металлическая заземлённая тара и воронка. Пересыпают медленно, без встряхивания, чтобы не поднимать пыль. В зоне работает вытяжка.
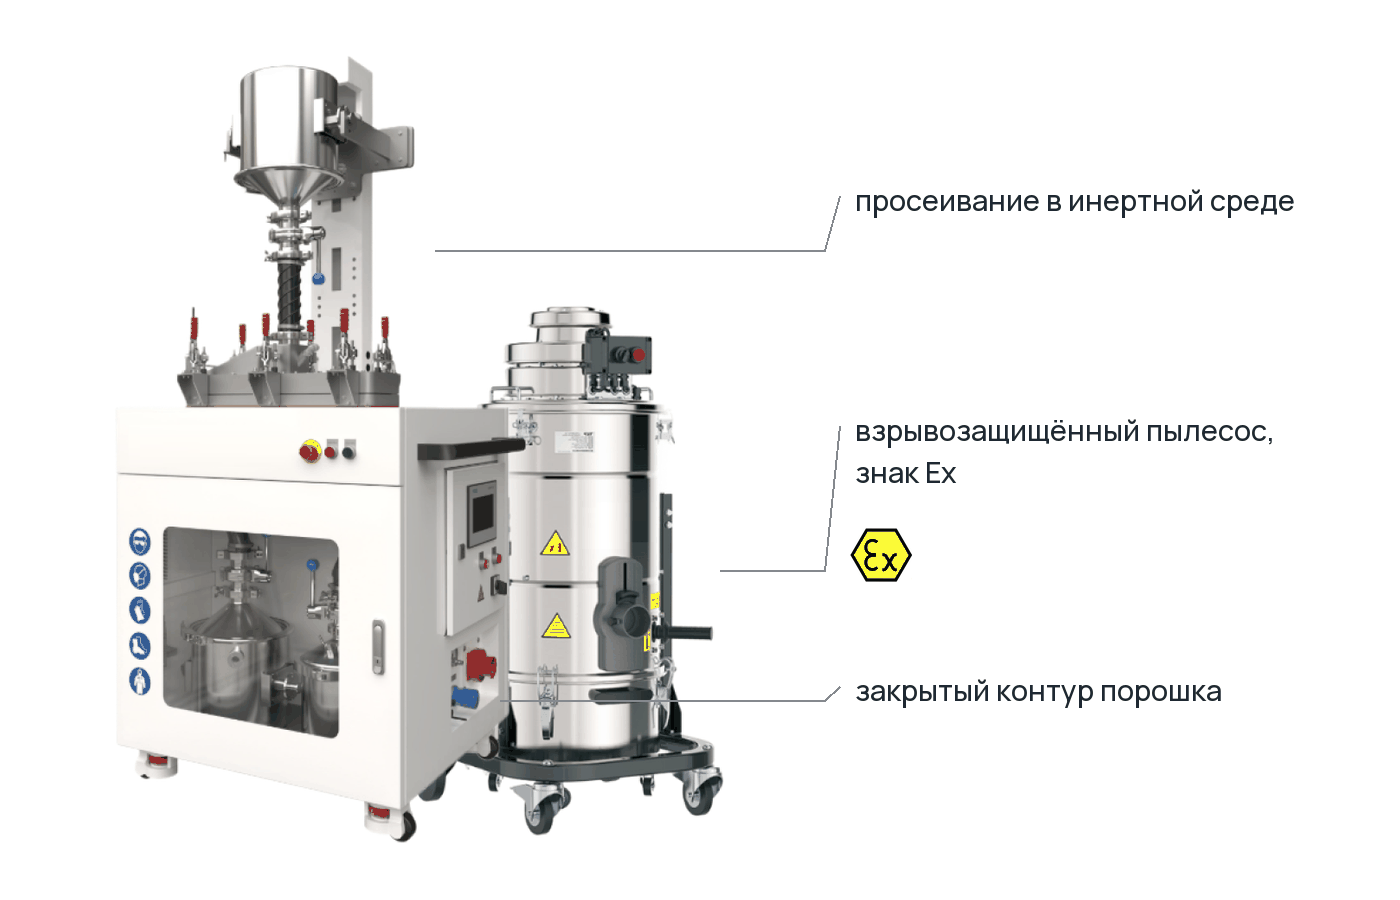
Просеивание. Оборудование и защитную атмосферу выбирают по документации конкретного порошка и установки. Операцию включают в оценку риска участка; соответствие материала одной группе сплавов не заменяет проверку условий обработки.
Уборка. Используют оборудование, совместимость которого с конкретным металлическим порошком подтверждена производителем. Требования определяются паспортом безопасности порошка (SDS), документацией пылесоса и оценкой риска. Название «диэлектрический» или отдельный знак Ex сами по себе не подтверждают пригодность. Нельзя применять бытовой пылесос или поднимать пыль сжатым воздухом и сухим подметанием.
Отходы. Собранный с пола и из фильтра материал не возвращают в печать без разрешённой процедуры и контроля. Тару, условия хранения и порядок передачи отходов определяют по SDS и инструкции оборудования; отходы маркируют и хранят отдельно от пригодного порошка.
Обучение оператора SLM-принтера и средства защиты
Дыхание. Респиратор с фильтром класса P3 или FFP3 при любой работе с открытым порошком: распаковка, загрузка, просеивание, чистка камеры, обслуживание фильтра.
Глаза. Защиту глаз подбирают по SDS и выполняемой операции. Защита от лазерного излучения зависит от исправности ограждений и блокировок; обходить их нельзя. Сервисные работы требуют предусмотренных производителем мер защиты.
Руки и тело. Перчатки, защитную одежду и другие СИЗ подбирают по SDS порошка и характеру операции. Например, SDS EOS Ti64/Ti64ELI предусматривает огнезащитную одежду. Обычный хлопковый халат или антистатическая ткань не заменяют требуемую огнезащиту.
Обувь. Антистатическая, с закрытым носком.
Обучение. Оператор знает, что делать при просыпании порошка, как открывать камеру, когда и как обслуживать фильтр, кому сообщать о неисправности. Инструкция висит в помещении, а не лежит в папке. В обоих описанных случаях персонал не был обучен.
Чек-лист безопасности до и после печати
| Когда | Что проверить |
|---|---|
| До печати | Содержание кислорода и расход газа соответствуют документации выбранного процесса. Порошок из подписанной тары подготовлен по регламенту. Системы защиты проверены. Оператор использует предписанные СИЗ. |
| Во время печати | Давление и расход газа стабильны. Фильтр без предупреждений в программе мониторинга. Камеру не открывать. В помещении нет посторонних |
| После печати | Цикл охлаждения завершён по инструкции. Порошок собран совместимым оборудованием; возврат в печать допускается по регламенту. Отходы помещены в предусмотренную для них тару. Уборка выполнена по SDS без сдувания пыли и самовольного добавления воды. |
| Раз в смену | Осмотр шлангов и уплотнений камеры. Уровень порошка в бункере. Журнал: партия порошка, показания кислорода, замечания |
| По регламенту | Обслуживание фильтра по инструкции производителя, в респираторе и перчатках. Проверка заземления. Замена расходников пылесоса |
03Часть 3. SLM-принтер FastForm: что проверить при подборе оборудования
Часть требований из второй части закрыта конструкцией оборудования, остальное закрывается комплектом, который подбирается под порошок. Ниже то, что относится ко всей линейке оборудования FastForm, от настольных моделей для зуботехнических лабораторий до промышленных двухлазерных машин.
Контроль атмосферы FastForm. Допустимый уровень кислорода, порядок калибровки датчика и программы продувки проверяют по руководству выбранной модели. Перед подбором оборудования нужно подтвердить эти параметры для конкретного порошка; распространять одну характеристику на все модели нельзя.
Фильтрация FastForm. Тип фильтра, заявленный ресурс и периодичность обслуживания уточняют для выбранной модели. Ресурс фильтра не отменяет осмотры и обслуживание по руководству. С остатками порошка и конденсатом обращаются по инструкции оборудования и SDS материала.
Программа мониторинга FastFab. Доступные функции контроля, блокировки и порядок действий после сбоя питания проверяют по документации выбранной модели. Возобновление печати не заменяет проверку безопасного состояния установки.
Питание и заземление. Требования к электроснабжению и защитным соединениям берут из документации конкретной модели и учитывают при подготовке помещения.
Комплект под материал. Состав оборудования подбирают по конкретному порошку и процессу: система подачи защитного газа, совместимое оборудование сбора и просеивания, средства хранения и постобработки. Кобальт-хром и стали нельзя автоматически относить к безопасным для любого пылесоса материалам. Для каждого устройства подтверждают допустимые порошки и условия применения. Подробнее: дополнительного оборудования; металлических порошков для SLM.
Где это посмотреть по конкретной модели. Порог кислорода, ресурс фильтра, требования к питанию и толщина слоя порошка указаны в характеристиках каждой карточки, например у промышленной FastForm M220 и у настольной DeskFab S1. Для стоматологических лабораторий отдельная страница про печать металлом в стоматологии.
04Частые вопросы
Можно ли поставить SLM-принтер в зуботехнической лаборатории?
Возможность размещения проверяют для конкретной модели и помещения: учитывают габариты, массу, нагрузку на основание, вентиляцию, газоснабжение, электропитание и обращение с порошком. Требования к выделенной зоне и средствам защиты определяют до установки по руководству оборудования и оценке риска.
Какой газ нужен, азот или аргон?
Газ выбирают по документации принтера, конкретного порошка и подтверждённого процесса печати. Нельзя считать азот подходящим для всех сталей или кобальт-хромовых сплавов, а выбор для титана и алюминия делать только по названию металла. Параметры согласовывают при подборе оборудования.
Чем убирать порошок после печати?
Оборудованием, пригодность которого для конкретного порошка подтверждена производителем. Учитывают SDS материала, инструкцию устройства и оценку риска. Одного названия «диэлектрический» или знака Ex недостаточно. Бытовой пылесос, сдувание и сухое подметание для такой уборки не применяют.
Как часто менять фильтр?
Периодичность осмотра, обслуживания и замены определяют по руководству конкретной модели, материалу и состоянию фильтра. Заявленный ресурс не заменяет регламент. Перед работами соблюдают предусмотренные условия охлаждения, защиты и обращения с остатками порошка.
Можно ли смешивать порошок из разных партий или разных марок?
Смешивание допускается только по утверждённой процедуре, совместимой с документацией материала и процесса. Разные марки нельзя смешивать произвольно. При объединении разрешённых партий сохраняют прослеживаемость и выполняют предусмотренный контроль качества.
Что делать, если порошок просыпался на пол?
Действовать по аварийной инструкции участка и SDS конкретного порошка. Ограничить доступ, не поднимать пыль и не добавлять воду. Уборку выполняет обученный персонал подходящим оборудованием и в предписанных СИЗ. При нагреве, дыме или иной нештатной ситуации прекратить работы и действовать по плану аварийного реагирования.
Нужно ли обучение оператора?
Да. Обучение должно охватывать печать, загрузку и сбор порошка, замену фильтров и действия при нештатной ситуации. Расследование аварии при обслуживании SLM 3D-принтера отдельно подчёркивает обучение работников и ответственных за обслуживание, документирование подготовки и остановку работ при обнаружении отклонений.
Если вам необходима помощь с подбором комплекта безопасности, вы можете оставить заявку по форме ниже.