
3D-печать металлом в стоматологии: коронки, каркасы, бюгели и какой принтер выбрать
Статья для зубных техников и владельцев лабораторий, которые думают о переходе с литья на печать металлом. Что можно напечатать, как проходит цикл от скана до готового каркаса и какой принтер взять под ваш объём.
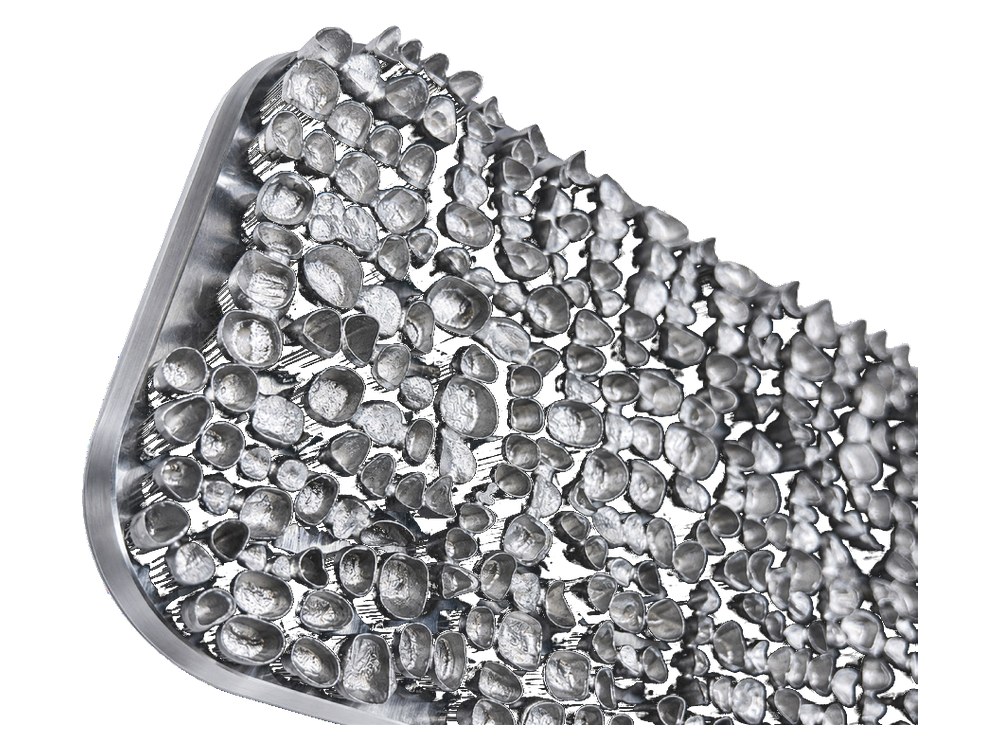
Зуботехническая лаборатория печатает из металла то, что раньше отливала: каркасы коронок и мостов под керамику, бюгельные каркасы, балки и индивидуальные абатменты. SLM-принтер плавит лазером порошок кобальт-хрома или титана слой за слоем прямо по цифровой модели, без восковки, паковки и литья.
01Что печатают из металла в лаборатории
Каркасы коронок и мостов. Основной объём работы. Кобальт-хром под керамическую облицовку, толщина стенки и посадка задаются в CAD, принтер повторяет их с точностью ±0,05 мм у настольных моделей и ±0,1 мм у промышленных, по карточкам моделей. Возможность напечатать мост одной деталью проверяют по его геометрии, рабочей области принтера, ориентации и поддержкам.
Бюгельные каркасы. Самая заметная экономия времени: дуга, кламмеры и седла печатаются за один цикл, без воскового моделирования и литья. Тонкие кламмеры получаются ровной толщины, потому что их не отливают, а строят по слоям.
Балки и абатменты из титана. Титан и титановые сплавы биосовместимы, из них печатают индивидуальные абатменты, балочные конструкции на имплантатах и базисы. У всех принтеров FastForm титановый сплав и чистый титан в списке материалов.
Временные и ортодонтические элементы. Из нержавеющей стали на промышленных моделях: у M220, M300 и старше сталь есть в списке материалов, у DeskFab X1 и S1 указаны кобальт-хром и титан; у DeskFab H1 список материалов шире. Совместимость выбранного сплава уточняют по модели и режиму печати.
02Как выглядит цикл
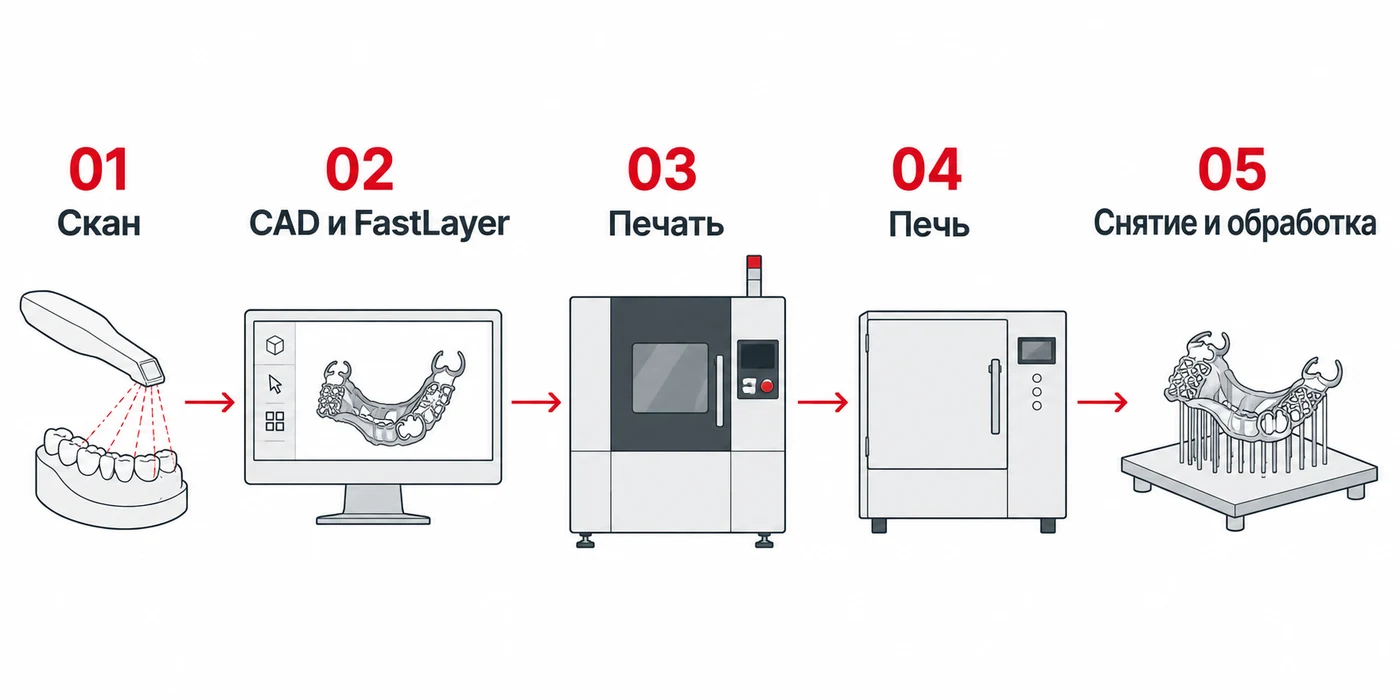
1. Скан и моделирование. Интраоральный или лабораторный скан, модель каркаса в любой стоматологической CAD-программе, на выходе STL.
2. Подготовка к печати. В FastLayer расставляются поддержки и раскладка на платформе. Программа идёт в комплекте со всеми принтерами FastForm. По данным производителя, набор платформы коронок в FastLayer занимает около пяти минут вместо ручной расстановки.
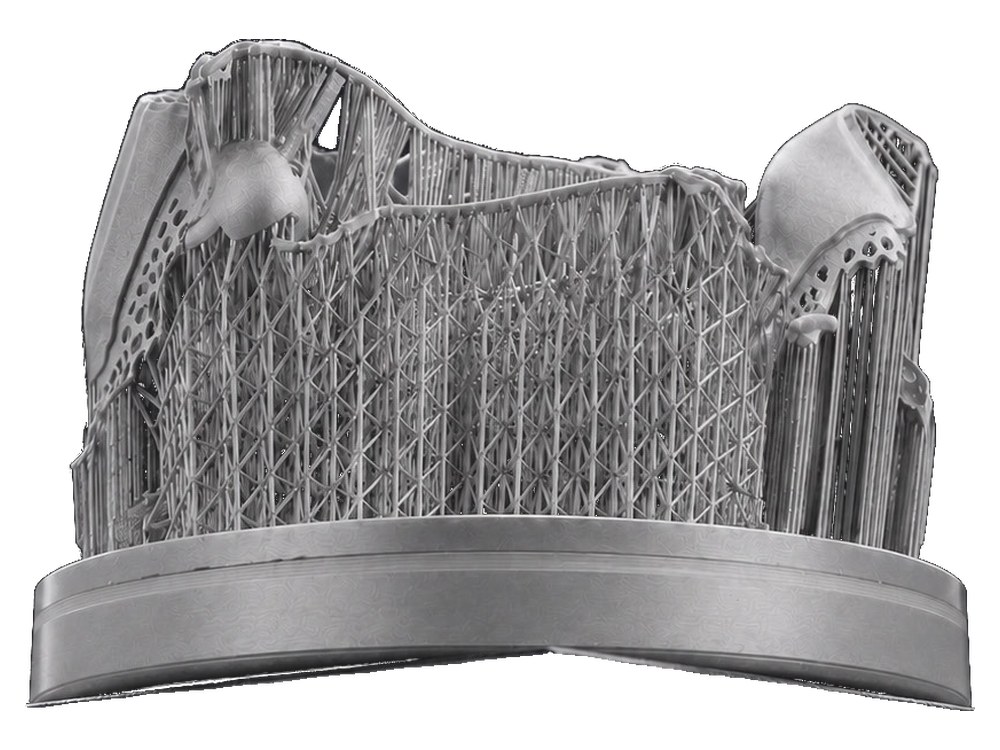
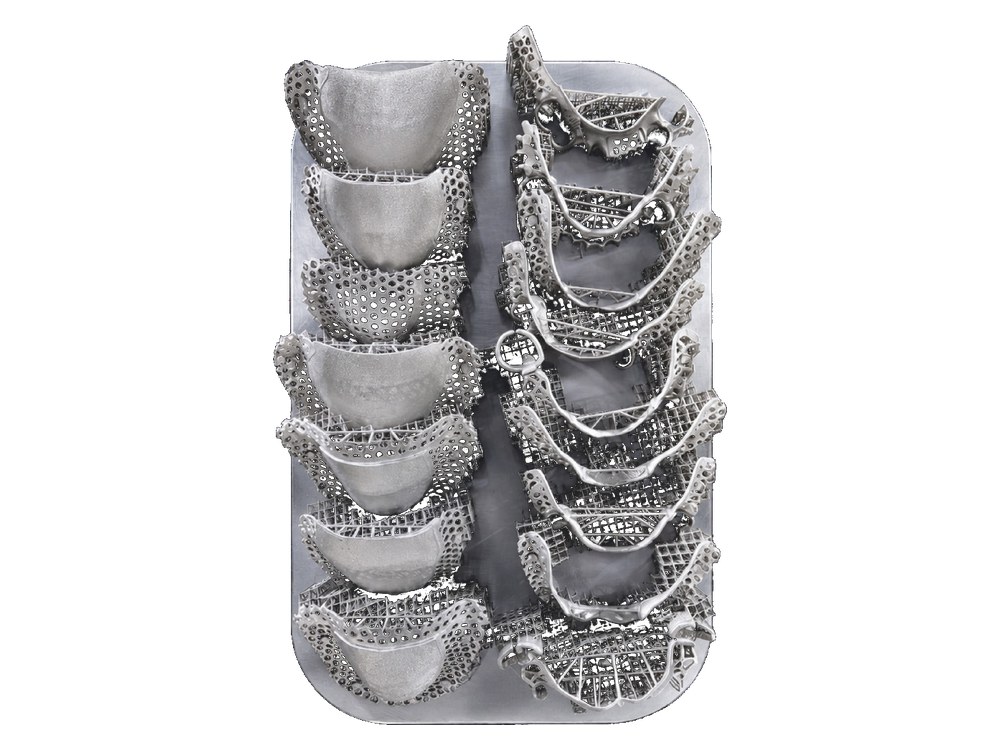
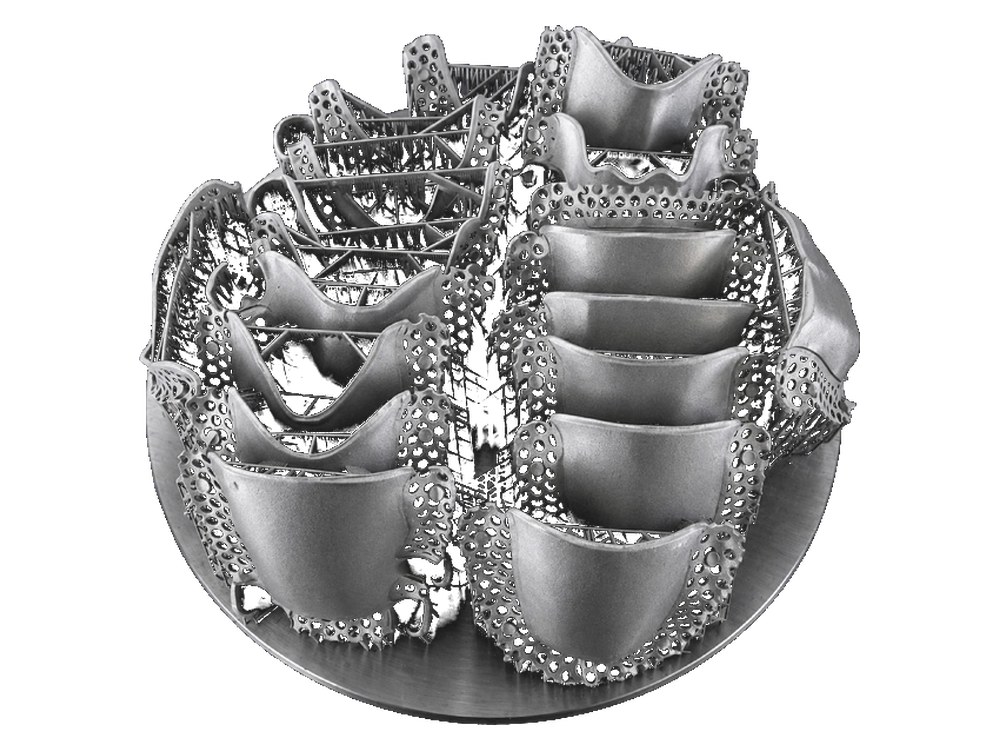
3. Печать. Платформа заполняется каркасами, принтер печатает в инертной атмосфере при кислороде не выше 100 ppm. Время зависит от высоты построения, площади сканирования, числа деталей, толщины слоя и параметров печати. Вместимость и длительность цикла оценивают по раскладке конкретных каркасов с поддержками.
4. Термообработка. Платформа с деталями отправляется в муфельную печь для снятия внутренних напряжений. Печь есть в списке дополнительного оборудования FastForm.
5. Снятие и обработка. Детали отпиливаются от платформы ленточной пилой, поддержки удаляются, каркас пескоструится и уходит на облицовку. Неиспользованный порошок просеивается и возвращается в работу.
03Что нужно в лаборатории кроме принтера
Материал. Кобальт-хромовый порошок для каркасов, титановый для абатментов и балок. Марки и фракции на странице металлических порошков для SLM, порошок подбирается под задачу при комплектации. Требования к металлам для коронок, мостов и бюгелей задаёт стандарт ISO 22674:2022, он прямо включает сплавы, изготавливаемые послойно методом SLM. У порошка для стоматологии спрашивают декларацию соответствия этому стандарту.
Газ. Генератор азота со встроенным компрессором вместо баллонов. Для титана выбор газа согласовывается при комплектации.
Просеивание и уборка. Полуавтоматическая станция просеивания и пылесос, рассчитанный на металлическую пыль. Для титана просеивание в инертной среде и взрывозащищённый пылесос. Требования к помещению, газу и защите оператора разобраны в статье о безопасности при 3D-печати металлом.
Постобработка. Муфельная печь и ленточная пила с держателем платформ. Всё это подбирается комплектом в разделе дополнительного оборудования.
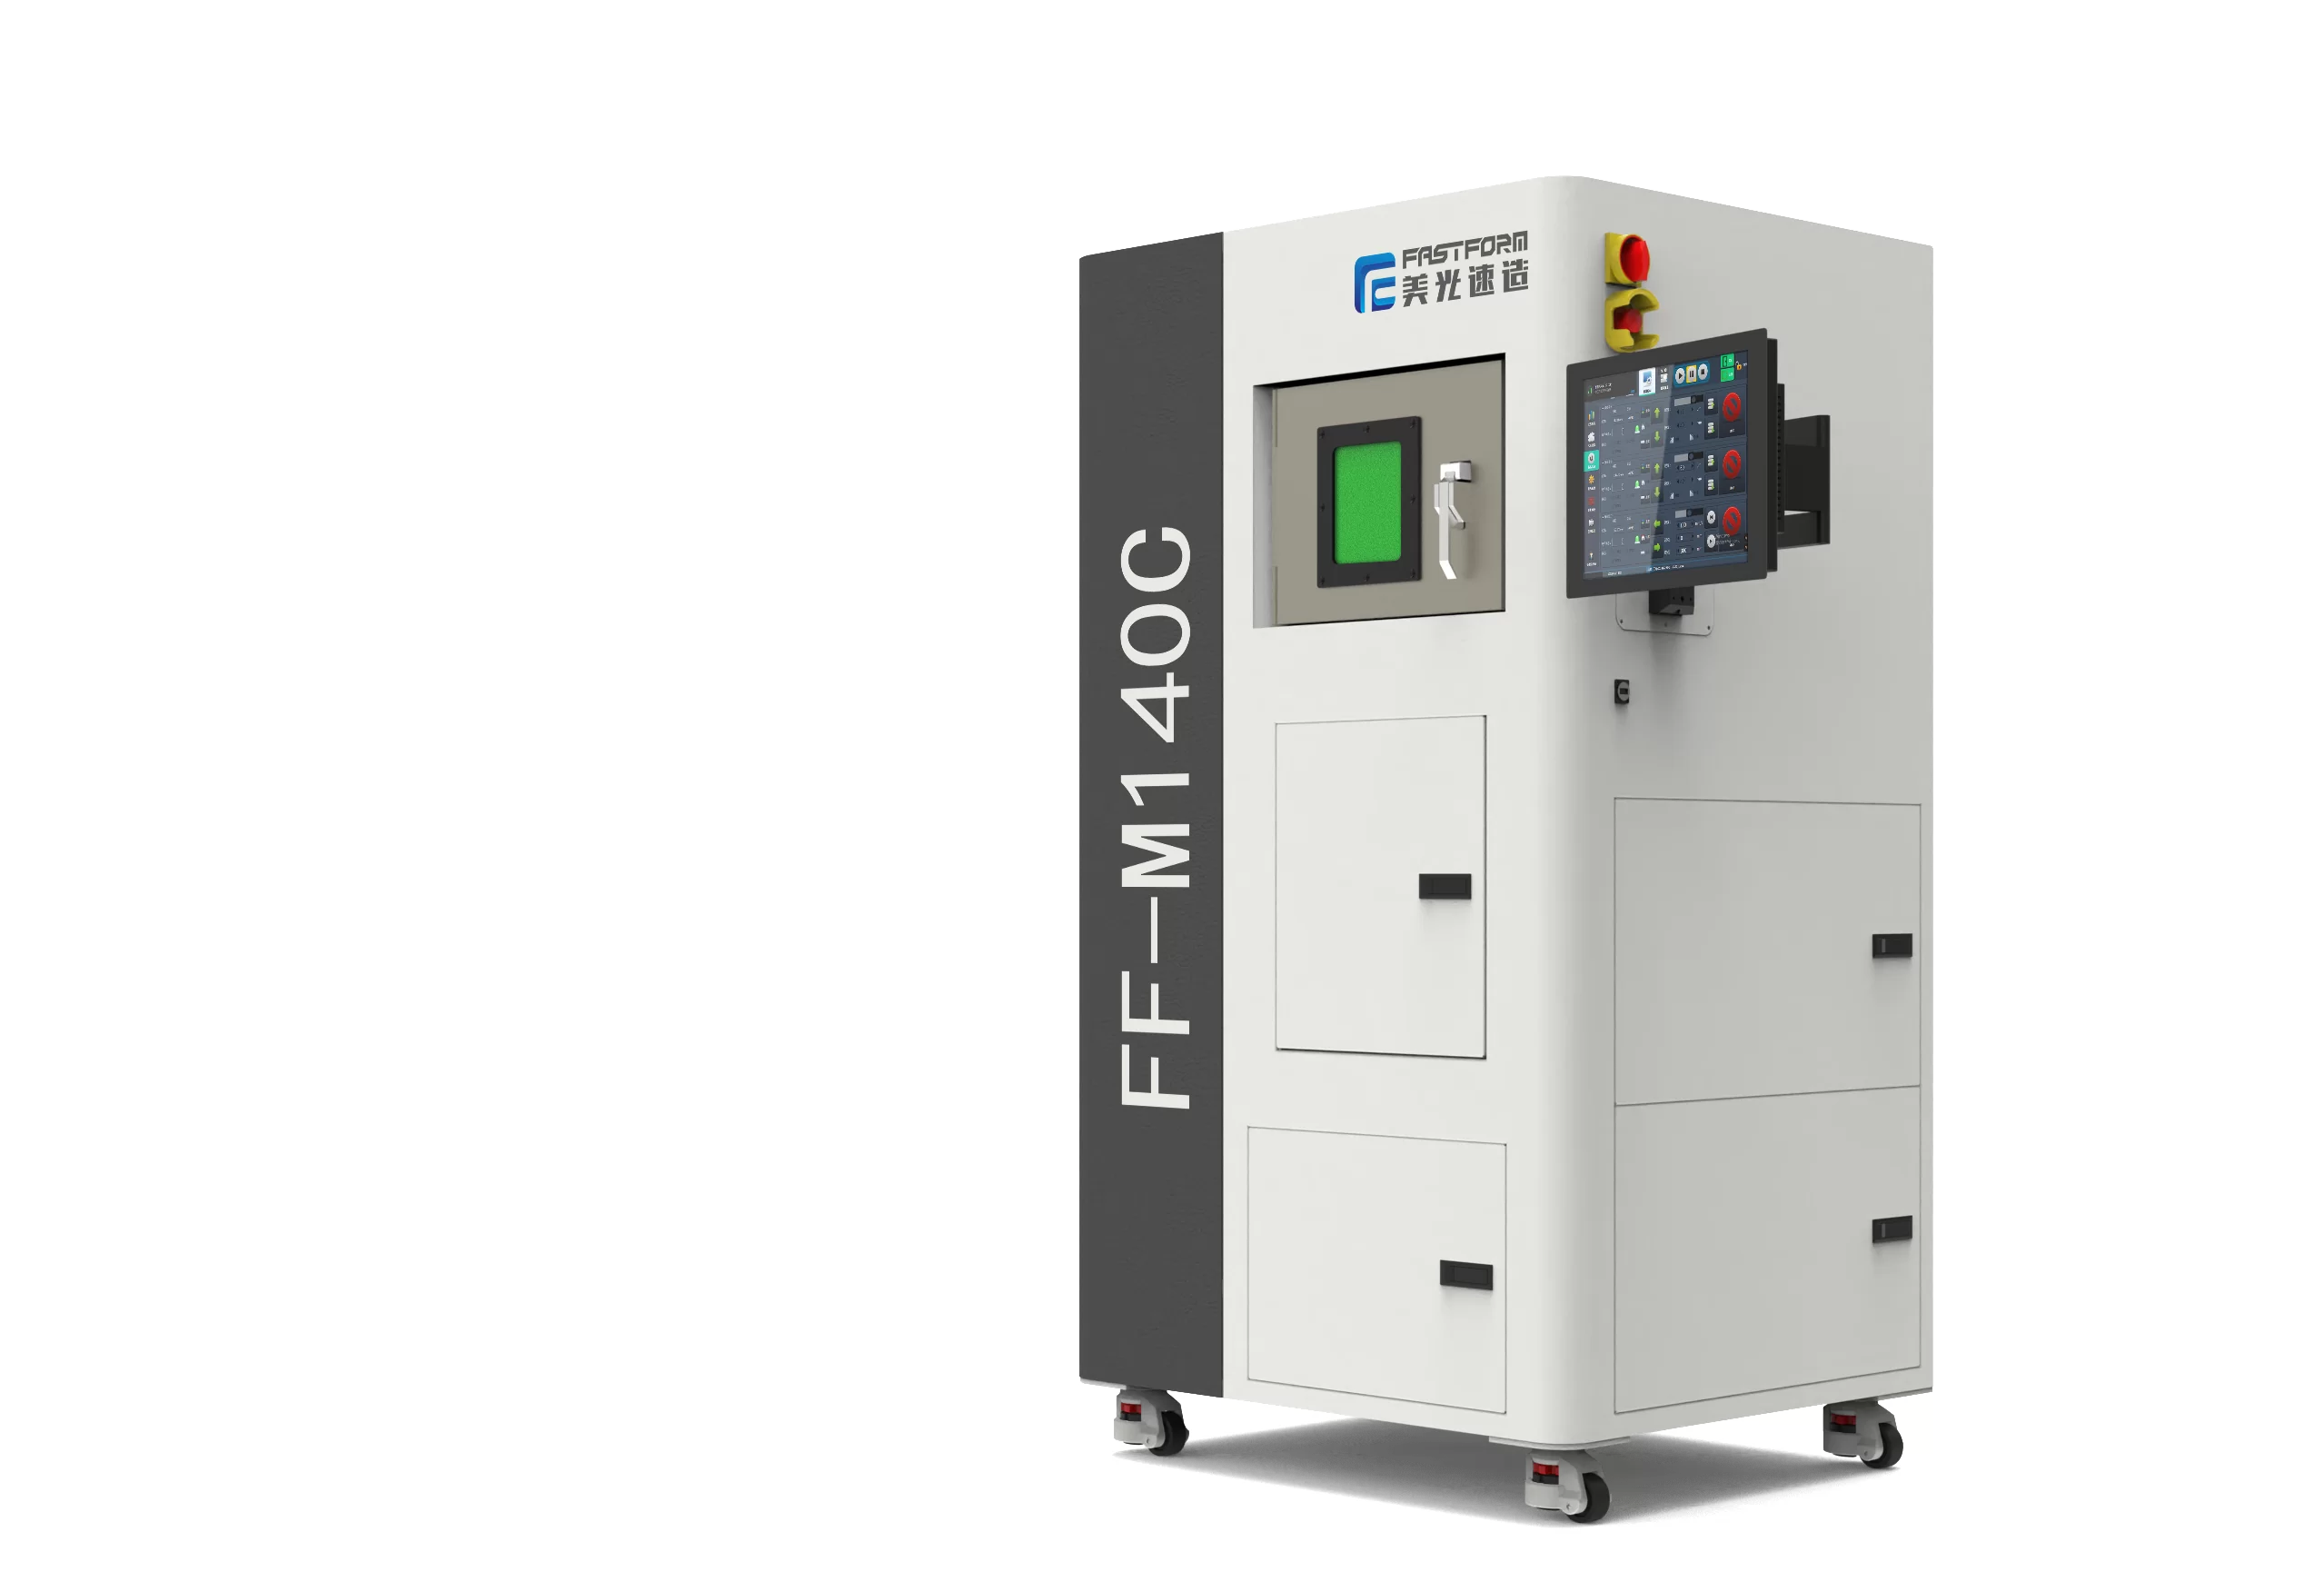
Помещение и питание. Настольные модели работают от однофазной сети 220 В с нагрузкой от 16 А и весят 135-150 кг. Промышленные M140C и M220 требуют 32 А и весят 450-550 кг, для них нужен пол под эту массу и выделенная зона.
04Какой принтер FastForm подходит
| Модель | Область построения | Лазер | Вес | Для кого |
|---|---|---|---|---|
| DeskFab X1 | Ø100×80 мм | 1×300 Вт | 140 кг | лаборатория, которая начинает печать металлом: коронки, мосты, бюгели небольшими партиями |
| DeskFab S1 | Ø100×80 мм | 1×300 Вт | 135 кг | то же, со встроенным управлением без внешнего компьютера и автоматической калибровкой кислорода |
| DeskFab H1 | Ø100×100 мм | 1×500 Вт | 150 кг | настольный формат с более мощным лазером и расширенным списком материалов |
| FastForm M140C | Ø140×100 мм | 1×500 Вт | 450 кг | лаборатория со стабильным потоком: круглая платформа под коронки и бюгели, слой до 120 мкм |
| FastForm M220 | 220×140×100 мм | 2×500 Вт | 550 кг | производственная лаборатория или центр: два лазера, платформа под несколько десятков каркасов |
| FastForm M300 | 300×300×400 мм | 2 или 4×500 Вт | от 1 230 кг | фрезерный центр, который печатает для нескольких клиник |
У всех моделей кислород в камере не выше 100 ppm, постоянный фильтр со сроком службы от 30 000 часов у промышленных моделей и DeskFab X1, программное обеспечение FastLayer и FastFab. Точность ±0,05 мм при длине до 100 мм у DeskFab, ±0,1 мм у промышленных.
Для выбора подготовьте типовые CAD-модели, материалы, объём заказов и требуемый срок изготовления. Сначала проверьте раскладку с поддержками в рабочей области, затем оцените полный цикл: подготовку, печать, охлаждение, термообработку и доводку. Сопоставьте его с загрузкой лаборатории, условиями размещения и доступной постобработкой. Работа для других клиник сама по себе не определяет размер принтера: переход к M140C или M220 должен опираться на расчёт конкретных заданий.
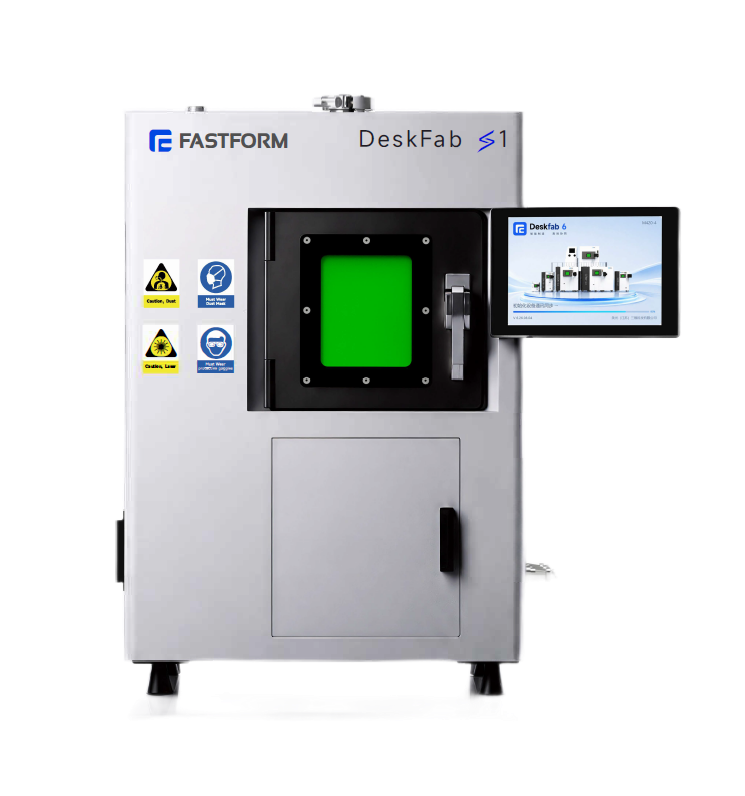
Область построения: Ø100×80 мм.
Лазер: 1×300 Вт.
Вес: 135 кг.
05Что даёт лаборатории переход на печать
Меньше ручного труда. Восковка, паковка, литьё и распаковка уходят. Техник моделирует в CAD, остальное делает принтер.
Повторяемость и посадка. Цифровая модель позволяет повторять геометрию задания, но посадку готового каркаса проверяют после печати и постобработки. Исключение этапа литья не гарантирует отсутствия пористости, деформаций и других дефектов: результат зависит от материала, параметров процесса и контроля качества. В лабораторном исследовании 2014 года краевой зазор литых кобальт-хромовых коронок составил в среднем 170 мкм, напечатанных SLM 103 мкм. По систематическому обзору, клинически приемлемая посадка достигается при слое 25-50 мкм и ориентации каркаса 0 или 30 градусов к платформе, это учитывается при подготовке в FastLayer.
Экономия материала. Порошок, не попавший в деталь, просеивается и возвращается. Литниковой системы нет.
Скорость. Платформа с каркасами за смену вместо очереди на литьё. Срочная коронка печатается в тот же день, если платформа собирается под неё.
06Частые вопросы
Что можно печатать на настольном принтере DeskFab?
Коронки, мосты, бюгельные каркасы, абатменты из кобальт-хрома и титана. Область Ø100×80 мм вмещает несколько единиц или один бюгель за цикл. Для потока от других клиник лучше M140C или M220.
Нужен ли отдельный компьютер?
У DeskFab S1 управление встроено в принтер. У остальных моделей подготовка ведётся в FastLayer на обычном компьютере, печать контролирует FastFab.
Какой порошок нужен для коронок?
Кобальт-хромовый сплав для стоматологии. Марку и фракцию подбирают при комплектации, порошки есть на странице материалов FastForm.
Сколько места занимает принтер?
DeskFab S1: 586×655×852 мм и 135 кг, ставится на стол. M140C: 970×815×1750 мм и 450 кг, нужна выделенная зона с полом под эту массу и питание 32 А.
Можно ли печатать титан и кобальт-хром на одной машине?
Да, все модели работают с обоими материалами. При смене порошка принтер полностью чистится, смешивать порошки нельзя. Для титана нужны своё просеивание и взрывозащищённый пылесос.
Нужна ли термообработка после печати?
Да, платформа с каркасами проходит муфельную печь для снятия напряжений, потом детали отпиливаются от платформы. Печь и пила входят в комплект дополнительного оборудования.
Кто обучает техника?
При поставке FastForm проводится обучение работе с принтером и программами, инструкции на русском остаются в лаборатории.
Если вы выбираете принтер для лаборатории, оставьте заявку по форме ниже.