
Порошок для SLM (ЛСП): практические рекомендации по выбору
Для технологов и зубных техников, которые закупают порошок для SLM-принтера или меняют поставщика: что спросить у продавца и как проверить партию до того, как на ней напечатают заказ.
Для SLM-печати нужен сферический металлический порошок узкой фракции, обычно 15-53 мкм, с известным химическим составом и паспортом на каждую партию. Для стоматологических каркасов чаще всего берут кобальт-хром, для мелких деталей с тонкими стенками - более мелкую фракцию 10-30 мкм. Остальное решают документы поставщика и проверка партии до печати заказа.
01Что важно в порошке для SLM
Принтер плавит порошок слоями в несколько десятков микрон, поэтому каждая частица влияет на результат. Одинаковая марка сплава у двух поставщиков ещё не значит одинаковую печать: разными бывают фракция, форма частиц и содержание кислорода.
Химический состав. Сплав должен совпадать с тем, под который подобраны параметры печати. Для стоматологии это обычно кобальт-хром CoCrMoW или CoCrMo, для имплантатов и лёгких деталей - титан Ti6Al4V, для оснастки - инструментальные и нержавеющие стали. Какие сплавы мы поставляем, видно на странице металлических порошков для SLM.
Фракция. Диапазон размеров частиц, например 15-53 мкм. От него зависят плотность слоя, шероховатость поверхности и то, насколько мелкие элементы получатся.
Форма частиц. Для печати нужны сферические частицы с минимумом сателлитов - мелких шариков, прилипших к крупным. Такой порошок ровно ложится под ракелем.
Текучесть и насыпная плотность. Показывают, насколько равномерно порошок распределяется по платформе. Слипшийся или влажный порошок даёт пропуски в слое.
Документы. Паспорт партии с химическим составом и распределением частиц. Без него нельзя сравнить одну партию с другой.
02Какая фракция нужна
В нашей инструкции по выбору порошка CoCr для стоматологии указаны два рабочих диапазона. 10-30 мкм - для мелких анатомических конструкций, где важны детализация и гладкая поверхность. 15-53 мкм - для прочных конструкций с хорошим сплавлением, например ортопедических изделий. Чем уже диапазон, тем равномернее слой и ниже пористость детали.
Ниже два порошка одного сплава под электронным микроскопом: мелкая фракция и крупная. Белая черта на обоих снимках - 100 мкм.
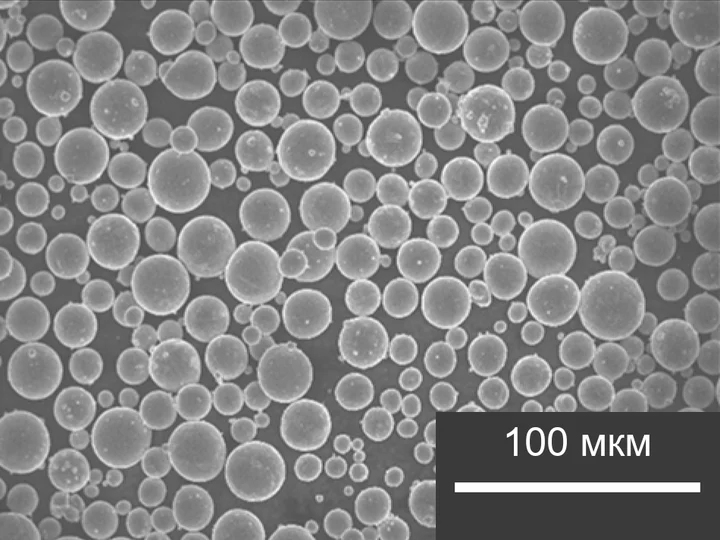
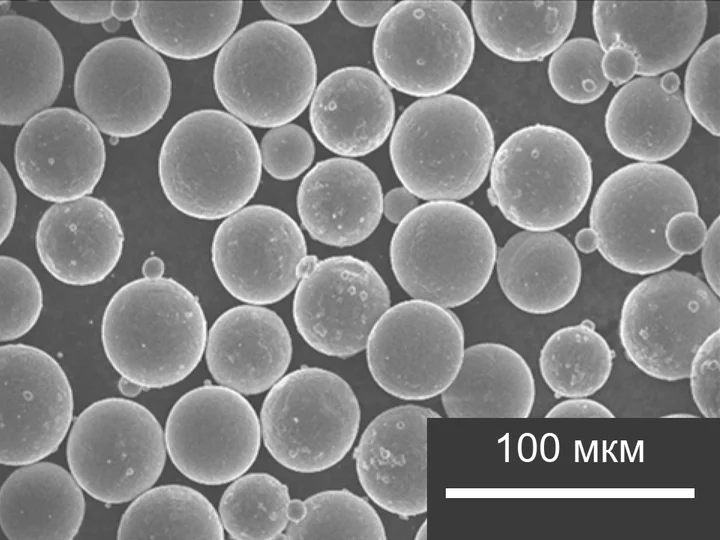
Смешивать фракции «для плотности» без проверки не стоит. В исследовании Young и соавторов смеси мелкого и крупного порошка Ti6Al4V с самой плотной упаковкой заметно хуже текли, а зависимость текучести от состава смеси оказалась нелинейной. Для печати это значит, что фракцию берут готовой от поставщика и под неё подбирают параметры, а не собирают смесь на месте.
03Какие документы спросить у поставщика
Перечень характеристик порошка для аддитивного производства собран в стандарте ISO/ASTM 52907:2019: прослеживаемость, отбор проб, распределение частиц, химический состав, плотность, форма частиц, текучесть, загрязнения, упаковка и хранение. На него удобно ссылаться в договоре поставки.
Паспорт партии. Номер партии, химический состав по элементам, распределение частиц (обычно значения D10, D50 и D90), насыпная плотность и текучесть. Паспорт должен относиться к той партии, которую вы получаете, а не к марке сплава вообще.
Стандарт на стоматологический сплав. Металлы для несъёмных и съёмных зубных конструкций описывает ISO 22674:2022, в том числе сплавы под керамическую облицовку. Для кобальт-хром-молибденовых деталей, напечатанных в порошковом слое, есть отдельная спецификация готовых деталей ASTM F3213.
Система качества производителя. ISO 9001 - общая система менеджмента качества. ISO 13485 - система качества для производителей медицинских изделий. AS9100 относится к авиации, космосу и обороне, к стоматологии она отношения не имеет.
Про FDA. Управление по контролю качества пищевых продуктов и лекарств США регистрирует медицинское изделие, например через процедуру 510(k). Отдельного «сертификата FDA на порошок» не бывает. Если продавец обещает такой документ, попросите показать номер регистрации и уточните, к какому изделию она относится.
Поставки. Уточните, как часто пополняется склад и сколько ждать новую партию. Замена поставщика посреди производства означает новую проверку параметров.
04Как проверить партию до печати
Даже с хорошим паспортом новую партию сначала проверяют на тестовой печати, а уже потом ставят в работу заказы. Порядок, который мы советуем лабораториям:
- Сверьте паспорт новой партии с предыдущей: химический состав и распределение частиц не должны заметно отличаться.
- Проверьте упаковку: герметичность, маркировку, номер партии. Вскрытую тару храните закрытой, в сухом месте.
- Напечатайте тестовую платформу с типовыми изделиями и образцами на тех же параметрах, что и для заказов.
- Оцените плотность, поверхность и посадку на модели. Для каркасов под керамику дополнительно проверьте прочность на изгиб.
- Только после этого запускайте заказы. Если сомнения остались, закажите у поставщика небольшую пробную партию.
Непроплавленный порошок после печати просеивают и возвращают в работу. Сколько циклов допустимо и в какой доле его смешивать со свежим, закрепляют в своей процедуре и подтверждают тестами: ISO/ASTM 52907 отдельно описывает требования к повторно используемому порошку. Оборудование для просеивания и очистки есть в разделе дополнительного оборудования. Про хранение и безопасность работы с порошком написано в статье о безопасности при печати металлом.
05Инструкции FastForm для SLM
Мы собрали три инструкции по кобальт-хрому для стоматологии. Их можно скачать и передать моделировщику, керамисту и снабженцу. Те же файлы есть на странице услуг печати.
Главное для моделировщика
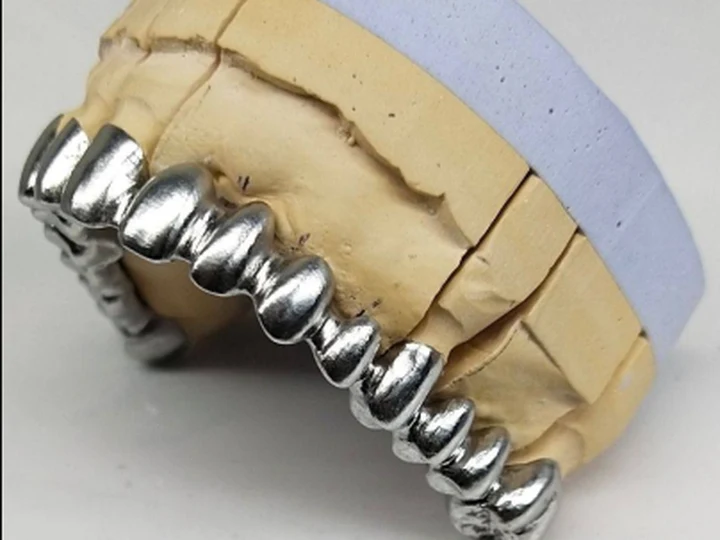
Напечатанный каркас стоит на поддержках, и там, где они касаются изделия, поверхность потом дорабатывают. Поэтому анатомически смоделированную окклюзию после печати всё равно восстанавливают, а резьбу в изделии печатать не рекомендуем.
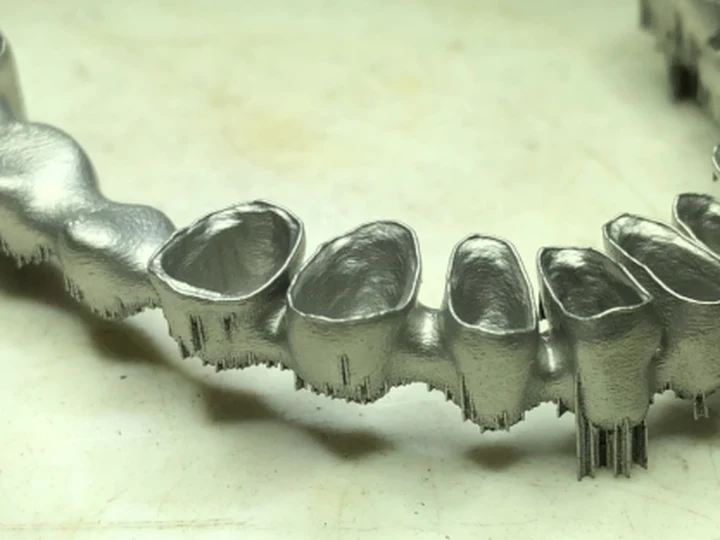
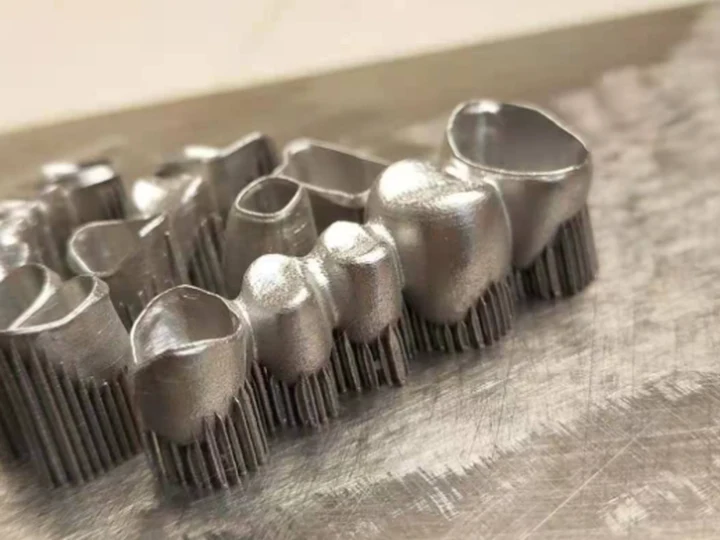
Основные числа из инструкции собраны в таблице. Это ограничения из нашей инструкции для CoCr; для другого сплава их проверяют заново.
| Элемент | Требование |
|---|---|
| Зазор модель - изделие | не менее 0,03 мм |
| Стенка колпачка | не менее 0,4 мм, в окклюзии 0,5 мм |
| Коннектор под керамику | сечение не менее 6 мм² |
| Край опорной коронки | не менее 0,15 мм |
| Интерфейс имплантата | не тоньше 0,2 мм |
| Наклон шахты | не более 10° |
| Высота моста | до 20 мм |
| Аттачмен | до 5 мм, запас 0,2 мм на сторону |
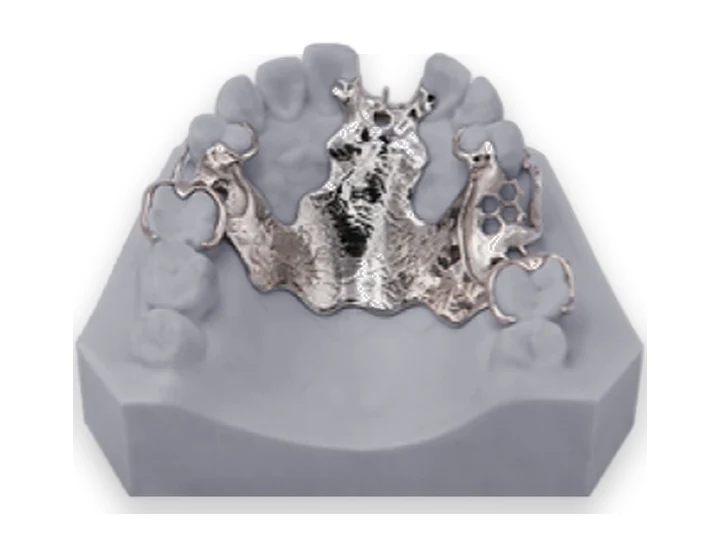
Отдельно о сложных бюгелях. Каркасы с многозвеньевыми кламмерами, сплошным нёбом, передней дугой или дугой-рамкой могут деформироваться и хуже садиться на модель. Если перепад высоты на опорных элементах больше 6 мм, геометрию может сильно повести, а при разнице толщин опорной единицы больше 1 мм страдает краевое прилегание. Уступы для припасовки держите в одной плоскости, то есть в одном слое печати.
Главное для керамиста
Обработка. Поддержки снимают твердосплавными фрезами с крестообразной насечкой, отдельными для каждого сплава, чтобы не занести частицы другого металла. Затем пескоструй: чистый корунд 110-150 мкм, давление не выше 4 бар, струя под углом, чтобы абразив не забивался в поверхность.
Бондинг. Перед керамикой наносят бондинг: он улучшает сцепление с металлом и убирает нежелательный оттенок каркаса.
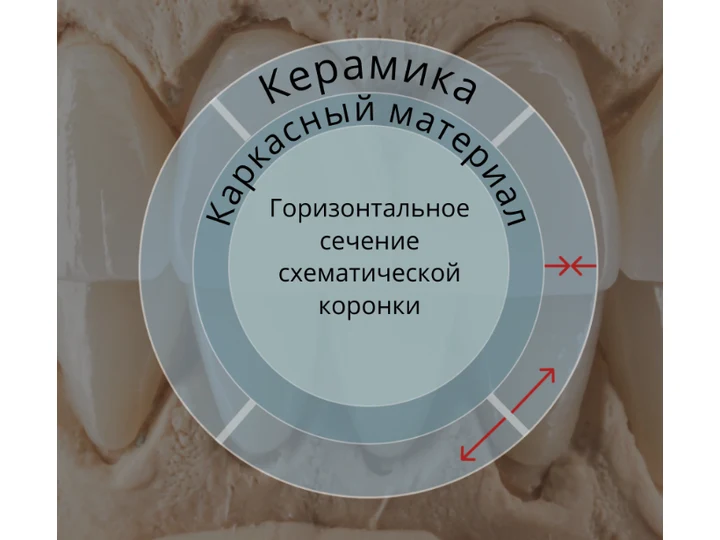
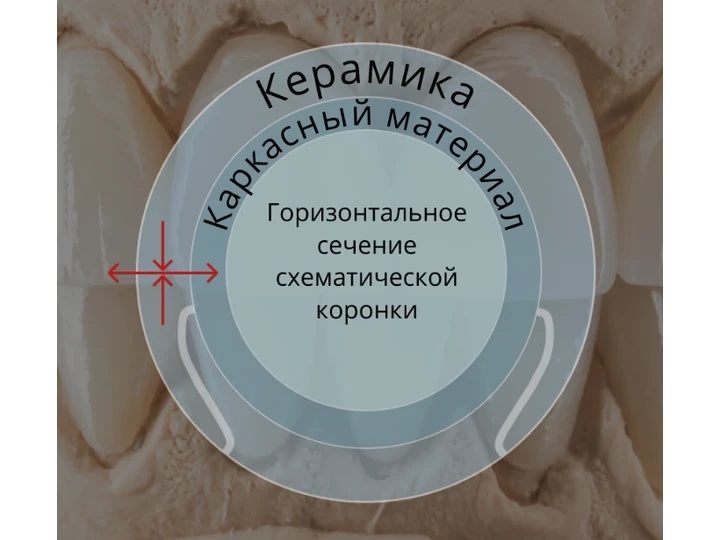
Обжиг. Программу подбирают по коэффициентам термического расширения (КТР) керамики и сплава. Лучше всего, когда КТР керамики немного меньше, чем у металла: при остывании облицовка оказывается слегка сжата. Если разница велика, в керамике появляются напряжения, трещины и сколы. Совместимость пары металл - керамика проверяют по ISO 9693:2019, причём только для пары материалов, а не для одного сплава.
06Какой принтер подходит для CoCr
Принтер под кобальт-хром выбирают по размеру платформы и объёму заказов. Для зуботехнической лаборатории обычно смотрят на настольный DeskFab S1 и компактный M140C, для фрезерного центра с потоком заказов - на модели крупнее. Подробнее о цикле от скана до каркаса - в статье о печати металлом в стоматологии.
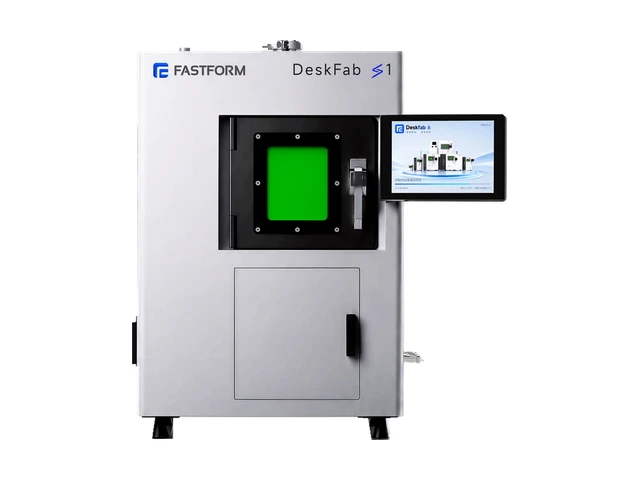 DeskFab S1Ø100×80 ммКоронки и каркасы небольшими партиями
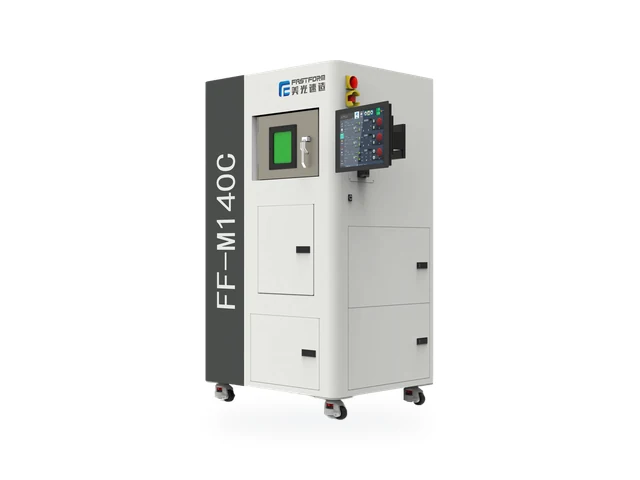 FastForm M140CØ140×100 ммЛабораторное производство
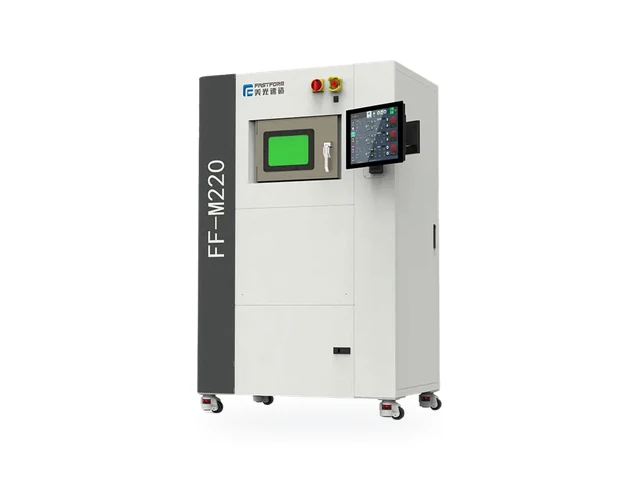 FastForm M220220×140×100 ммСерии небольших деталей
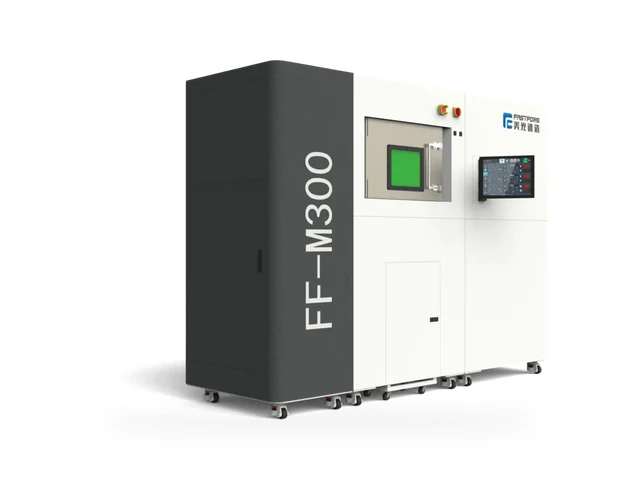 FastForm M300300×300×400 ммКрупные изделия и производство
Если нужно сначала увидеть результат на своём изделии, пришлите модель: напечатаем её на нашем оборудовании, это описано на странице услуг печати.
07Частые вопросы
Какая фракция порошка нужна для SLM?
Чаще всего 15-53 мкм. Для мелких стоматологических конструкций с тонкими стенками берут 10-30 мкм. Параметры печати подбирают под конкретную фракцию, поэтому менять её без тестовой печати не стоит.
Какие документы запросить у поставщика порошка?
Паспорт на конкретную партию: химический состав, распределение частиц, насыпную плотность и текучесть. Для стоматологии - соответствие сплава ISO 22674, для медицинских изделий - систему качества производителя по ISO 13485.
Нужен ли сертификат FDA на порошок?
Нет, такого документа не существует. FDA регистрирует медицинское изделие, а не сырьё для него. Если продавец ссылается на FDA, уточните номер регистрации и к какому изделию она относится.
Можно ли печатать порошком другого поставщика?
Можно, если сплав и фракция совпадают, но новую партию сначала проверяют на тестовой печати: плотность, поверхность и посадку. Одинаковая марка сплава ещё не гарантирует одинаковый результат.
Можно ли использовать порошок повторно?
Да, непроплавленный порошок просеивают и возвращают в работу. Сколько циклов допустимо и в какой доле его смешивать со свежим, закрепляют в своей процедуре и подтверждают тестами.
Какой зазор оставлять между моделью и каркасом?
По нашей инструкции для CoCr - не менее 0,03 мм. Там же минимальная стенка колпачка 0,4 мм и 0,5 мм в области окклюзии.
Где скачать инструкции для моделировщика и керамиста?
Ссылки на три PDF-файла есть в разделе «Инструкции FastForm для SLM» этой статьи и на странице услуг печати.
Если вам нужно подобрать порошок под принтер и изделие, оставьте заявку по форме ниже.