
Многолазерная 3D-печать металлом: как работают принтеры FastForm с 2, 4, 6 и 8 лазерами
Для производства, которое упирается во время печати. Объясняем, как несколько лазеров делят платформу и какие данные нужны для сравнения производительности и затрат.
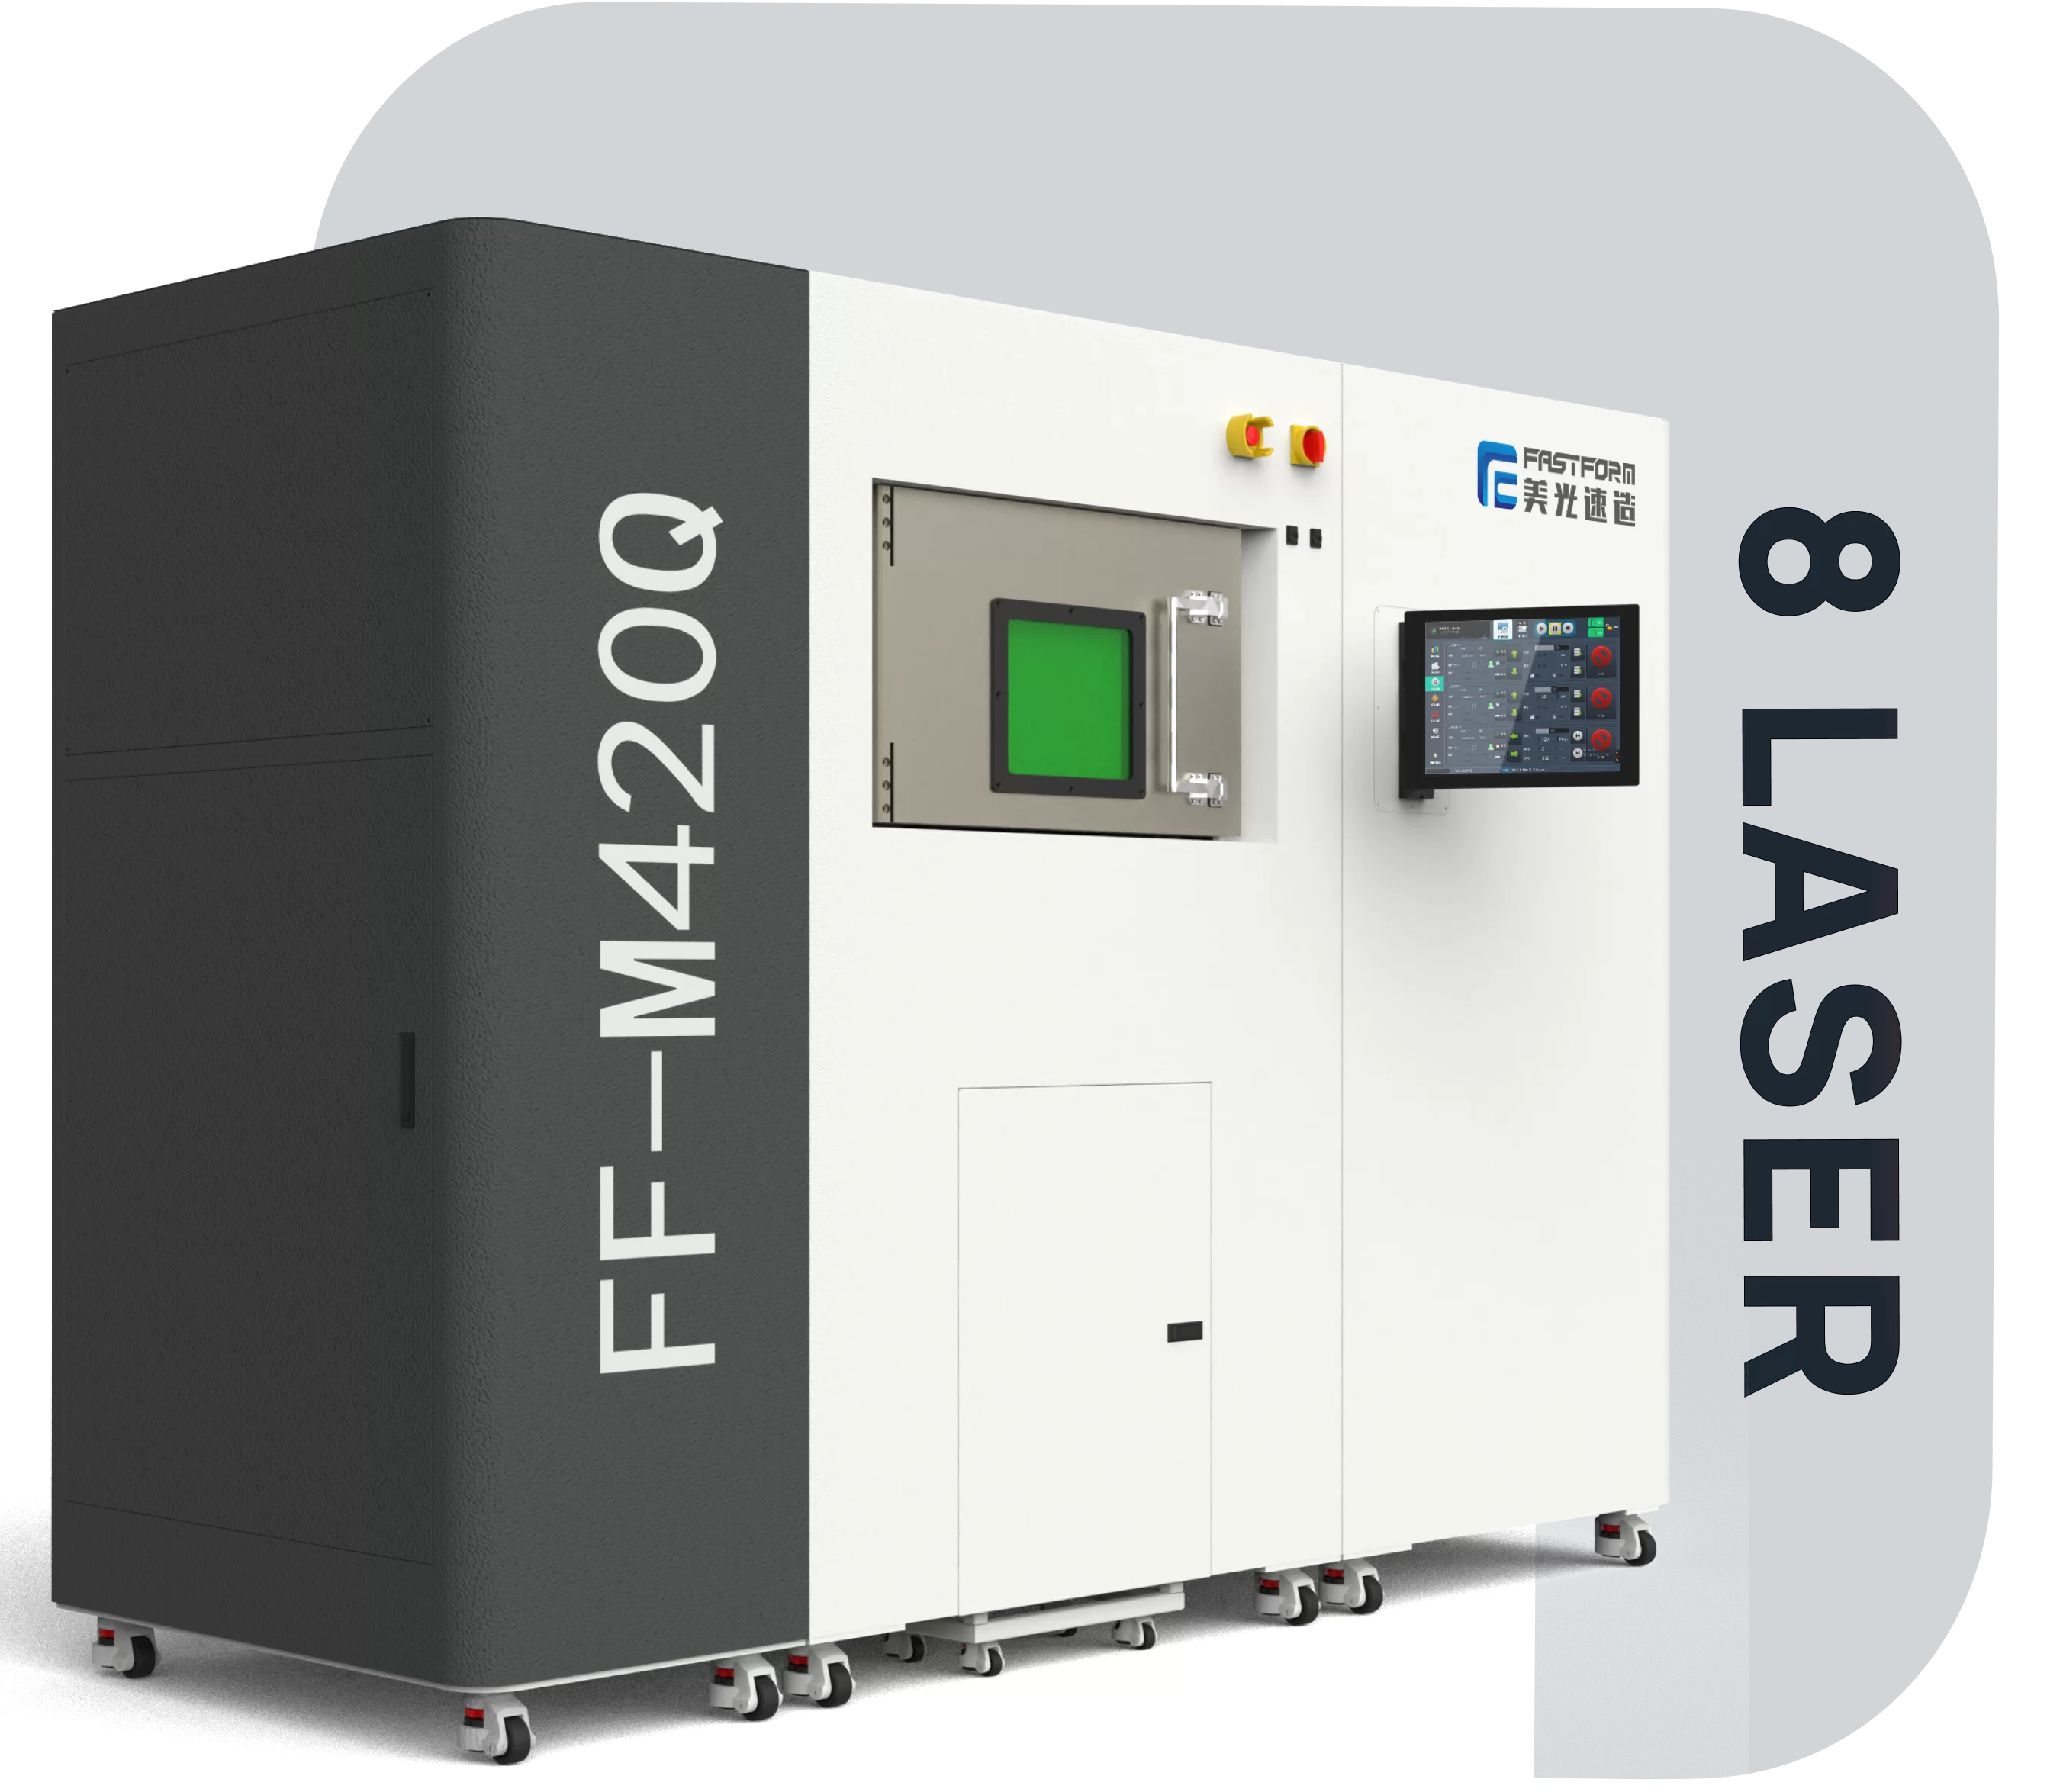
Время печати одной платформы задаётся тем, сколько площади лазер успевает проплавить за слой. Один лазер сканирует всю платформу, два делят её пополам, восемь работают одновременно каждый над своей зоной. Это может сократить этап сканирования, но длительность полного цикла определяется конкретной деталью, раскладкой, режимами и постобработкой.
01Зачем несколько лазеров
Скорость. По данным производителя, форма, которую двухлазерная машина печатает около 30 часов, на восьмилазерной печатается за 13-17 часов. Прирост меньше кратности лазеров, потому что нанесение слоя и продувка занимают своё время независимо от числа лазеров.
Размер платформы. Один лазер через F-theta объектив покрывает ограниченное поле. Платформа 420×380 мм у M420Q и 650×650 мм у M800 закрывается несколькими лазерами, у каждого своё поле с перекрытием на границах.
Загрузка платформы. На большой платформе печатается сразу партия деталей или одна крупная. Для производства это означает, что цикл считают не на деталь, а на платформу.
02Как зоны стыкуются без шва
На границе полей двух лазеров деталь строится обоими. Если калибровка полей расходится на десятки микрометров, на стыке остаётся полоса с другой структурой, видимая после обработки. По данным производителя, в принтерах FastForm стыковку ведёт система ACSL: сканаторы калибруются по общей сетке, а границы зон смещаются от слоя к слою, чтобы шов не накапливался в одном месте. Точность по карточкам многолазерных моделей та же, что у однолазерных: ±0,1 мм при длине до 100 мм и ±0,1% длины свыше.
Что говорят исследования. В работе по титану Ti6Al4V, напечатанному многолазерной машиной, структура в зоне стыка не отличалась от зон, построенных одним лазером. Исследование по жаропрочному сплаву показало, что ширина зоны перекрытия влияет на пористость: слишком широкое перекрытие вредит, поэтому её задают калибровкой, а не «с запасом». В другой работе линию стыка смещали в пределах 5 мм от слоя к слою, чтобы тепло не копилось в одном месте. Качество стыка определяется калибровкой сканаторов и стратегией сканирования, а не числом лазеров.
03Что ещё ускоряет цикл
Нанесение порошка вслед за лазером. В обычном цикле лазер ждёт, пока ракель нанесёт новый слой на всю платформу. Технология LFPT, по данным производителя, ведёт нанесение порошка одновременно с плавлением: лазер работает в уже нанесённой части слоя, пока ракель идёт дальше. Производитель оценивает выигрыш до половины времени на слой.
Толщина слоя. Промышленные модели FastForm печатают слоем от 20 до 150 мкм. Для крупных деталей без мелких элементов толстый слой сокращает число слоёв в несколько раз, для точных зон возвращается тонкий.
Сканирование до 10 м/с у всех промышленных моделей по карточкам.
Постоянный фильтр со сроком службы от 30 000 часов: машина не останавливается на замену картриджа между платформами.
04Модели FastForm по числу лазеров
| Модель | Лазеры | Область построения | Питание | Вес |
|---|---|---|---|---|
| FastForm M220 | 2×500 Вт | 220×140×100 мм | 220 В, от 32 А | 550 кг |
| FastForm M220 Pro | 2×500 Вт | 220×140×200 мм | 220 В, от 32 А | 550 кг |
| FastForm M300 | 2 или 4×500 Вт | 300×300×400 мм | 380 В, 3 фазы | 1 230-1 260 кг |
| FastForm M420Q | 4 или 6×500 Вт | 420×380×300 мм | 380 В, 3 фазы | 2 000 кг |
| FastForm M800 | 6 или 8×500 Вт | 650×650×800 мм | 380 В, от 63 А | около 6 000 кг |
Материалы у всех промышленных моделей: нержавеющие и инструментальные стали, титан и титановые сплавы, жаропрочные, алюминиевые, медные и вольфрамовые сплавы. Кислород в камере не выше 100 ppm, программное обеспечение FastLayer и FastFab.
05Как выбрать число лазеров
Два лазера, M220 и M300. Стоматологические центры, лаборатории с потоком, опытное производство, детали до 300 мм. Однофазное питание у M220 упрощает установку.
Четыре лазера, M300 и M420Q. Серийное производство деталей среднего размера: кронштейны, корпуса, пресс-формы, медицинские изделия партиями.
Шесть и восемь лазеров, M420Q и M800. Крупногабаритные изделия и формы, где цикл на одной платформе иначе уходит за сутки. Под M800 нужен фундамент под шесть тонн и трёхфазное питание от 63 А.
Для сравнения конфигураций нужны одна и та же CAD-модель, сплав, ориентация, поддержки, толщина слоя и загрузка платформы. Отдельно считайте подготовку задания, продувку, построение, охлаждение, удаление порошка, термообработку, доводку и контроль. В затраты включайте порошок и расходники, газ, энергию, работу персонала, обслуживание и загрузку оборудования. Сопоставляйте стоимость принятой детали и выпуск за период, а не только часы работы лазеров. Если узкое место находится в постобработке, увеличение числа лазеров само по себе не повышает выпуск участка. Срок окупаемости можно оценивать только по разнице затрат и подтверждённому плану заказов.
06Где это применяют
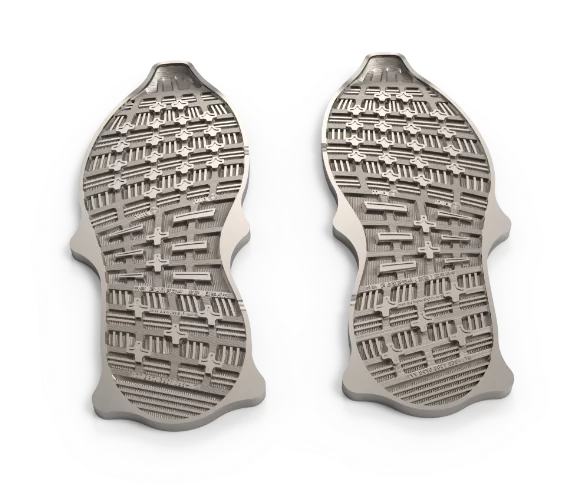
Пресс-формы и оснастка. Формы для литья и обувные пресс-формы с конформными каналами охлаждения, которые фрезеровать нельзя. Подробно в статье о 3D-печати пресс-форм для обуви и на странице литейных форм и штампов.
Авиация и машиностроение. Крупные кронштейны, корпуса, теплообменники из титана и жаропрочных сплавов на M420Q и M800. Страницы аэрокосмической и автомобильной отраслей.
Стоматология и медицина. Двухлазерный M220 печатает платформу каркасов за смену для нескольких клиник. Статья о 3D-печати металлом в стоматологии.
Требования к помещению, газу и уборке порошка для промышленных машин те же, что для настольных, только объёмы больше: статья о безопасности при 3D-печати металлом.
07Частые вопросы
Видно ли стык между зонами лазеров на детали?
При правильной калибровке нет: по данным производителя, границы зон смещаются от слоя к слою, точность многолазерных моделей та же, что у однолазерных, ±0,1 мм при длине до 100 мм.
Можно ли печатать одну деталь всеми лазерами сразу?
Да, крупная деталь делится на зоны по числу лазеров, каждый строит свою часть слоя.
Что нужно для установки M420Q или M800?
Трёхфазное питание 380 В, для M800 от 63 А, пол под 2 и 6 тонн соответственно, выделенное помещение с вентиляцией и заземлением, генератор газа, просеивание и пылесос под материал.
Нужны ли все лазеры сразу?
M300 и M420Q поставляются в конфигурациях с меньшим числом лазеров. Число лазеров выбирается под загрузку при комплектации.
Какой материал самый выгодный для многолазерной печати?
Тот, из которого детали крупные и печатаются долго: инструментальные стали для форм, титан и жаропрочные сплавы для авиации. На мелких деталях из кобальт-хрома выигрыш меньше.
Можно ли посмотреть машину в работе?
FastForm проводит тестовую печать по файлу заказчика на странице услуг, результат и время цикла показываем до покупки.
Если нужно посчитать цикл под вашу деталь, оставьте заявку по форме ниже.