
Металлические порошки для 3D-печати: сталь, кобальт-хром, титан, алюминий
Для инженеров и технологов, которые подбирают материал для первой детали на SLM-принтере. Чем отличаются группы сплавов и с какой марки начать под вашу задачу.
Большинство задач SLM-печати закрывают пять групп сплавов: нержавеющие и инструментальные стали, кобальт-хром, титан, алюминий и никелевые жаропрочные сплавы. Выбирают по нагрузке, среде, весу и тому, что будет с деталью после печати, поэтому начинать стоит с вопросов о детали, а не с марки.
01Как выбрать сплав: четыре вопроса
Прежде чем смотреть на марки, ответьте на четыре вопроса о детали.
Какая нагрузка? Статическая, циклическая, удар или износ.
Где работает? Температура, влага, агрессивная среда, контакт с тканями организма или с пищей.
Важен ли вес? Для авиации, беспилотников и подвижных узлов каждый грамм на счету.
Что будет после печати? Термообработка, механообработка, полировка, керамическая облицовка.
Ответы сразу сужают выбор до одной-двух групп. Как проверить сам порошок - фракцию, паспорт партии, документы поставщика - разобрано в отдельной статье о выборе порошка для SLM. Полный перечень марок, которые мы поставляем, - на странице «Металлический порошок для 3D-печати».
02Стали: 316L, 17-4PH, 18Ni300
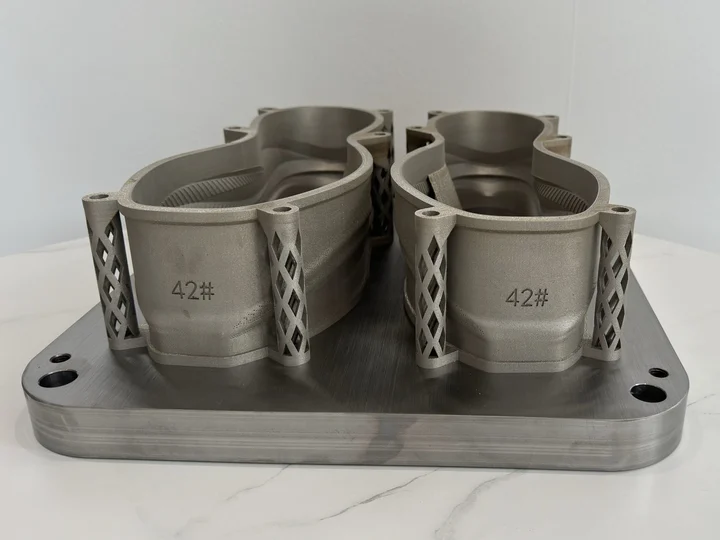
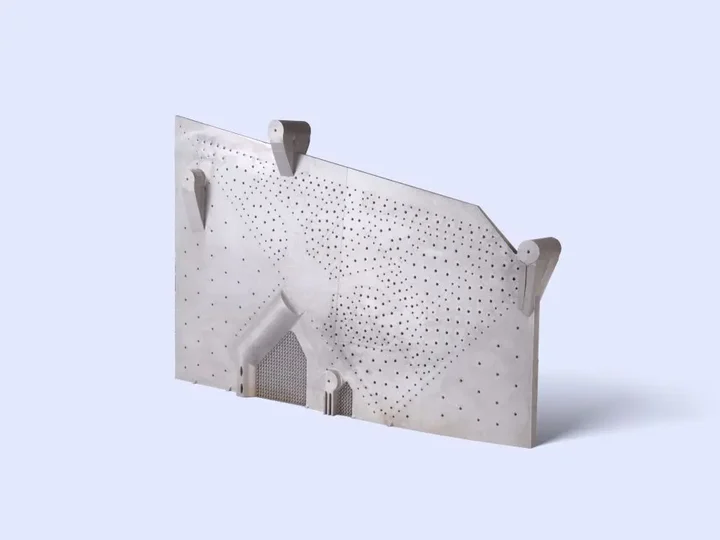
Сталь - самый доступный и универсальный материал для первой детали: стабильно печатается и хорошо обрабатывается после печати. Требования к деталям из 316L, напечатанным в порошковом слое, описывает ASTM F3184.
| Марка | Чем хороша | Где применяют |
|---|---|---|
| 316L | коррозионная стойкость | химия, пищевое оборудование |
| 304L | общего назначения | корпуса, кронштейны |
| 17-4PH | прочность после старения | насосы, клапаны, валы |
| 18Ni300 | очень высокая прочность | вставки пресс-форм |
| H13, 420, Corrax | инструментальные | формы и штампы |
Для оснастки главный выигрыш печати - каналы охлаждения, которые повторяют форму изделия и сокращают цикл литья. Примеры - в разделе литейные формы и штампы и в статье о печати пресс-форм для обуви.
03Кобальт-хром: CoCrMo и CoCrMoW
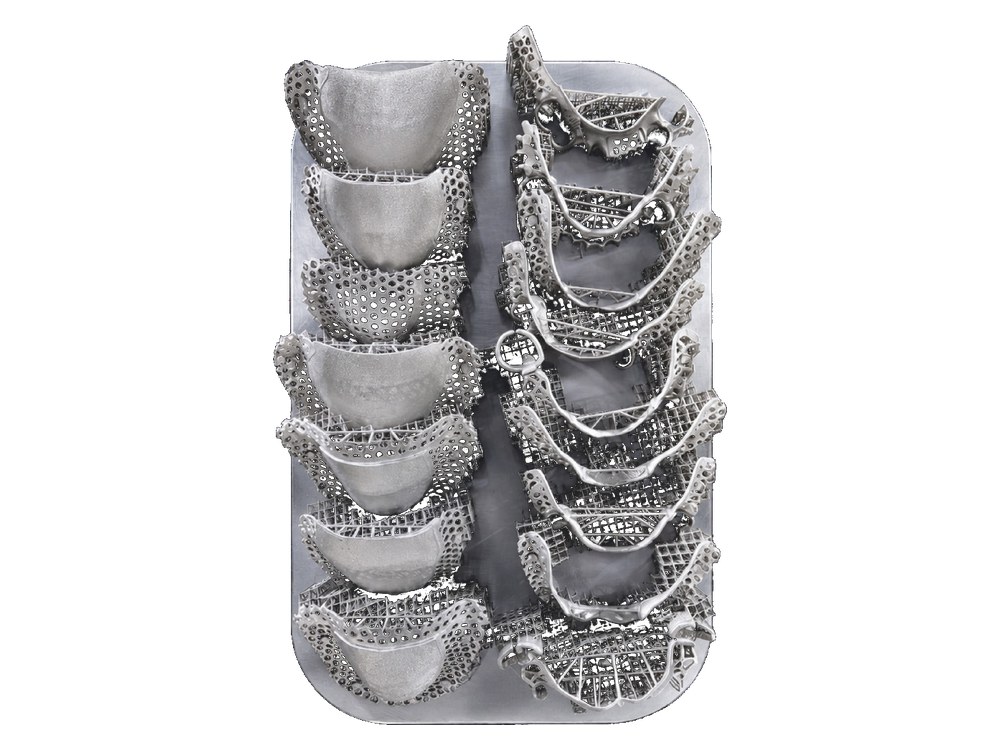
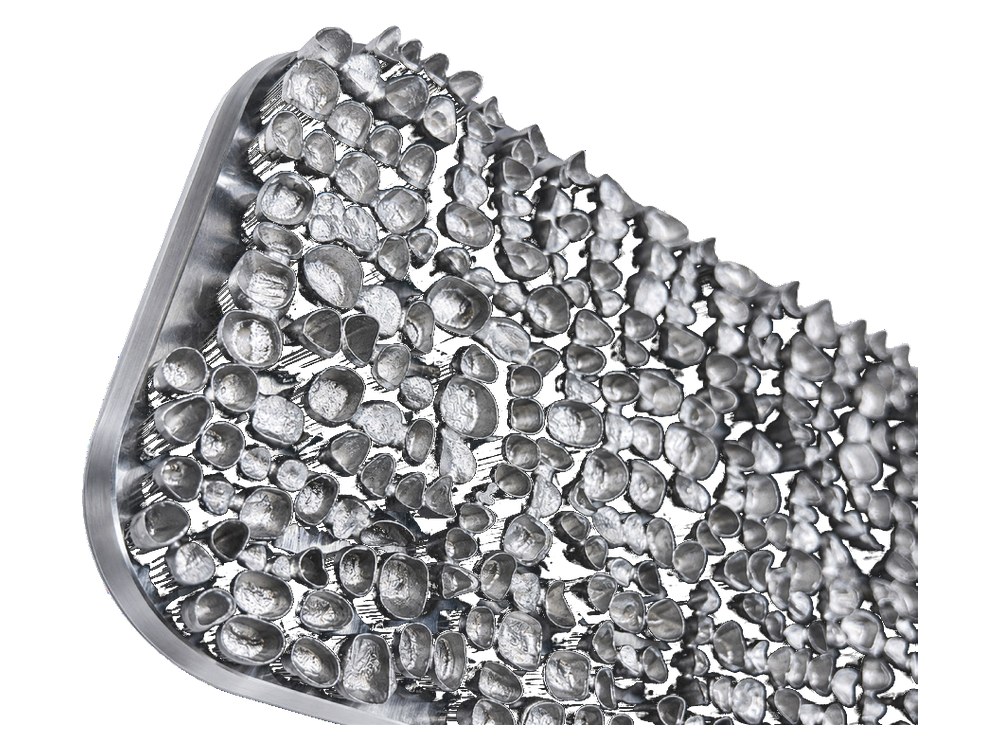
Кобальт-хромовые сплавы прочные, износостойкие и стойкие к коррозии. Основная область - зуботехнические лаборатории: каркасы коронок и мостов, бюгели, балки. CoCrMoW и CoCrW берут под керамическую облицовку, CoCrMo - для бюгелей и износостойких деталей. Для деталей из CoCrMo, напечатанных в порошковом слое, есть спецификация ASTM F3213.
Производительность хорошо видна на коронках: по данным карточки FastForm M220, 350 коронок печатаются за 5 часов, 30 каркасов - за 6 часов. На M140C заявлено до 200 коронок за 5 часов. Подробнее - в статье о печати металлом в стоматологии.
04Титан: Ti6Al4V, TA1, TA15
Титан почти вдвое легче стали, стоек к коррозии и биосовместим. Печатается в аргоне: при высокой температуре титан активно реагирует с азотом и кислородом. Требования к деталям из Ti6Al4V ELI, напечатанным в порошковом слое, - ASTM F3001.
| Марка | Чем хороша | Где применяют |
|---|---|---|
| Ti6Al4V | высокая удельная прочность | имплантаты, авиация, БПЛА |
| TA1 | технически чистый титан | медицина, абатменты |
| TA15 | прочность при нагреве | авиационные детали |
TA15 - отдельный сплав, а не аналог Ti6Al4V: марку под задачу подбирают отдельно. Подробно о сплавах, требованиях к принтеру и термообработке - в статье о 3D-печати титаном.
05Алюминий и жаропрочные сплавы
AlSi10Mg и AlSi7Mg. Алюминиевые сплавы примерно втрое легче стали и хорошо проводят тепло: корпуса, радиаторы, теплообменники, детали беспилотников. AlSi10Mg - самый распространённый алюминиевый сплав для SLM, для него есть спецификация ASTM F3318. Мелкий алюминиевый порошок пожаро- и взрывоопасен, работа с ним требует инертной атмосферы, взрывозащищённого пылесоса и строгого порядка обслуживания фильтра. Разбор реальных аварий - в статье о безопасности при печати металлом.
Inconel 718 и 625. Никелевые жаропрочные сплавы держат прочность при высоких температурах: горячий тракт двигателей, сопла, крепёж. Для Inconel 718, напечатанного в порошковом слое, есть ASTM F3055. Применения - в разделе аэрокосмической промышленности.
Медь. CuCrZr и CuSn10 выбирают там, где нужен отвод тепла или проводимость. Медь сильно отражает излучение ИК-лазера, поэтому режим и модель принтера под неё обсуждают отдельно.
06Сводная таблица: с чего начать
| Задача | Группа | Марки для старта |
|---|---|---|
| Коронки, мосты, бюгели | кобальт-хром | CoCrMoW, CoCrMo |
| Абатменты, балки | титан | Ti6Al4V, TA1 |
| Лёгкие нагруженные детали | титан | Ti6Al4V, TA15 |
| Корпуса, радиаторы | алюминий | AlSi10Mg |
| Химия, пищевое производство | нержавеющая сталь | 316L |
| Валы, клапаны, насосы | сталь | 17-4PH |
| Пресс-формы | инструментальная сталь | 18Ni300, 420 |
| Горячий тракт | никелевые сплавы | Inconel 718, 625 |
Какие материалы поддерживает конкретная модель, указано в её карточке. У DeskFab X1, DeskFab S1, M140C и M220 в карточках названы кобальт-хром, титановые сплавы и чистый титан. У DeskFab H1, M220 Pro, M300, M420Q и M800 список шире: стали, алюминиевые, жаропрочные, медные и другие сплавы. Режим для новой марки отрабатывают на тестовой печати.
07Что учесть кроме марки
Газ. Титан и алюминий печатают в аргоне. Для сталей и кобальт-хрома часто используют азот, к ряду моделей FastForm предлагается генератор азота из раздела дополнительного оборудования.
Смена материала. При переходе на другой сплав камеру и порошковую систему тщательно чистят, чтобы не смешать порошки. Если материалов много, под каждый часто выделяют отдельный принтер.
Термообработка. Для титана и большинства сталей она снимает напряжения и даёт нужные свойства. У 17-4PH и 18Ni300 основную прочность даёт старение.
08Частые вопросы
Какой металлический порошок выбрать для первой детали?
Чаще всего нержавеющую сталь 316L: она доступна, стабильно печатается и хорошо обрабатывается. Для стоматологии - кобальт-хром.
Что выбрать для стоматологии: кобальт-хром или титан?
Кобальт-хром - для коронок, мостов и бюгелей, в том числе под керамику. Титан - для абатментов и балок на имплантатах.
Почему титан печатают только в аргоне?
При высокой температуре титан активно реагирует с азотом и кислородом, это ухудшает свойства металла. Аргон к титану инертен.
Можно ли печатать разными порошками на одном принтере?
Да, но при смене материала камеру и порошковую систему тщательно чистят. При частой смене под каждый сплав выделяют отдельный принтер.
Нужна ли термообработка после печати?
Для титана и большинства сталей да, чтобы снять напряжения и получить нужные свойства. У 17-4PH и 18Ni300 основную прочность даёт старение.
Где купить порошок для принтера FastForm?
FastForm3D поставляет порошки стали, кобальт-хрома, титана, алюминия, никелевых сплавов и меди. Фракцию подбирают под модель принтера.
Если вам нужно подобрать сплав и режим печати под вашу деталь, оставьте заявку по форме ниже.